


BOSM -4014 Makinang Paggaling nga May Opposed-Head Boring
1. Paggamit sa makina:
Ang BOSM- 6000* 1000 fixed-beam CNC gantry double-column head-to-head boring and milling machine usa ka espesyal nga makina para sa pagproseso sa mga excavator arm/stick. Ang unlan makahimo sa paspas nga pagproseso sa workpiece, ang workpiece mahimong drilled, milled, ug bored sulod sa effective stroke range, ang workpiece mahimong iproseso sa usa ka lugar sa usa ka higayon (dili kinahanglan ang secondary clamping), ang loading ug unloading speed paspas, ang positioning speed paspas, ug ang processing accuracy taas. Taas, taas nga processing efficiency.
2.Makina istrukturamga bahin:
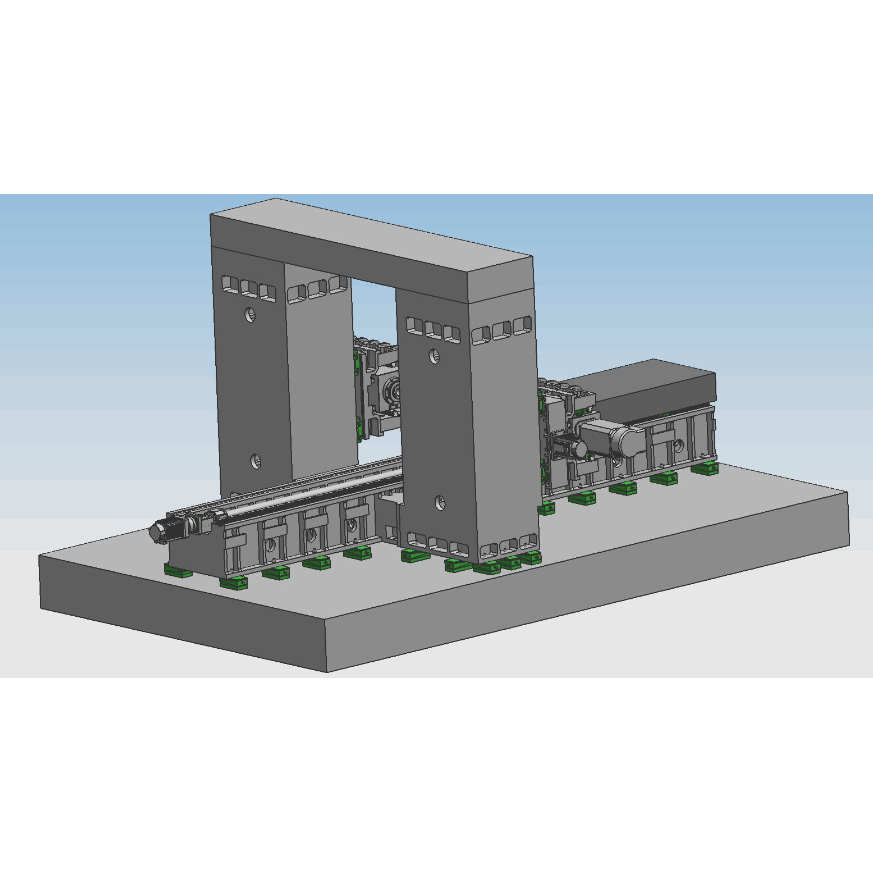
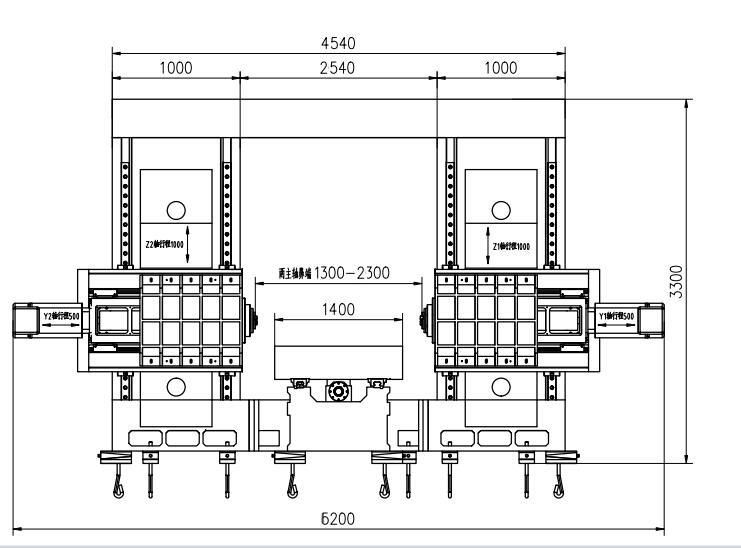
Ang mga nag-unang sangkap sa machine tool: bed, workbench, wala ug tuo nga mga haligi, mga sagbayan, gantry connecting beam, mga saddle, mga ram, ug uban pa, ang dagkong mga bahin hinimo sa resin sand molding, taas nga kalidad nga gray iron 250 casting, gi-anneal sa hot sand pit → vibration aging → heat treatment. Furnace annealing→vibration aging→rough machining→vibration aging→hot furnace annealing→vibration aging→finishing, hingpit nga mawagtang ang negatibo nga stress sa mga bahin, ug mapadayon ang kalig-on sa performance sa mga bahin. Ang fixed bed, ang wala ug tuo nga mga haligi, ang gantry, ug ang workbench move; Kini adunay mga gimbuhaton sa milling, boring, drilling, countersinking, tapping, ug uban pa. Ang pamaagi sa pagpabugnaw sa tool mao ang external cooling. Ang machine tool adunay 5 ka feed axes, nga makahimo sa 4-axis linkage ug 5-axis single-action. Adunay 2 ka power head. Ang axis sa machine tool ug sa power head gipakita sa figure sa ubos.X


2.1.Ang pangunang istruktura sa axial transmission feed nga bahin
2.1.1.X-axis:Ang worktable mo-reciprocate sa kilid ubay sa guide rail sa fixed bed.
X 1-axis drive: Ang AC servo motor plus high-precision planetary reducer gimaneho sa ball screw aron mapadali ang paglihok sa workbench aron matuman ang linear motion sa X-axis
Porma sa giya sa riles: pagbutang og duha ka taas nga kusog nga linear guide rails.
2.1.2 Ehe sa Z1:Ang power head ug ang saddle bertikal nga gibutang sa atubangan nga bahin sa column, ug nag-reciprocate pataas ug paubos subay sa column guide rail.
Z1-axis transmission: Ang AC servo motor ug synchronous wheel gigamit sa pagpadagan sa ball screw aron mapadali ang saddle aron matuman ang Z-axis linear motion
2.1.3 Ehe sa Z2:Ang power head ug ang saddle bertikal nga gibutang sa atubangan nga bahin sa column, ug nag-reciprocate pataas ug paubos subay sa column guide rail.
Z2-axis transmission: Ang AC servo motor ug synchronous wheel gigamit sa pagpadagan sa ball screw aron mapadali ang saddle aron matuman ang Z-axis linear motion.
2.1.4 Y1 nga ehe:Ang power head saddle gi-install nga patindog sa atubangan nga bahin sa tuo nga kolum, ug mo-reciprocate sa wala ug tuo ubay sa column guide rail.
Y1-axis transmission: Ang AC servo motor plus high-precision planetary reducer gigamit sa pagpadagan sa ram aron molihok agi sa ball screw aron matuman ang linear motion sa Y1-axis
2.1.5 Y2 nga ehe:Ang power head saddle bertikal nga gibutang sa atubangan nga bahin sa tuo nga kolum, ug mobalos sa wala ug tuo ubay sa column guide rail.
Y2-axis transmission: Ang AC servo motor ug high-precision planetary reducer gigamit sa pagpadagan sa ram aron molihok agi sa ball screw aron matuman ang Y2-axis linear motion.
2.2.Ang direksyon sa paglihok sa drilling ug milling power head (lakip ang power head 1 ug 2) nagsagop sa usa ka square ram structure, ang pinaka-abante nga wire-hard combined guide rail method, ang hard rail gilibutan sa lig-on nga suporta, 4 ka linear roller guide rail pairs ang gigiyahan, ug ang drive nagsagop sa AC servo motor. Nagmaneho sa synchronous belt (i=2) ug precision ball screw transmission, ang power head nagsagop sa servo motor aron mohinay agi sa synchronous belt ug synchronous wheel, gigiyahan sa heavy-duty precision guide rail pair, ug nagduso sa vertical ball screw aron mo-rotate, nga nakaamgo sa power head nga mo-pataas ug mo-paubos sa vertical nga paglihok, ug gisangkapan sa nitrogen balance bar aron makunhuran ang bearing capacity sa machine head sa screw ug servo motor. Ang Z-axis motor adunay automatic brake function. Sa kaso sa power failure, ang automatic brake hugot nga mokupot sa motor shaft, aron dili kini mo-rotate. Kung nagtrabaho, kung ang drill bit dili makahikap sa workpiece, kini mo-feed dayon; kung ang drill bit makahikap sa workpiece, kini awtomatik nga mobalhin sa working feed. Kung ang drill bit makasulod sa workpiece, awtomatiko kini nga mobalhin sa paspas nga pag-rewind; kung ang tumoy sa drill bit mobiya sa workpiece ug makaabot sa gitakdang posisyon, ang worktable mobalhin sa sunod nga posisyon sa lungag aron matuman ang awtomatik nga sirkulasyon. Ang power head naggamit sa kombinasyon sa alambre ug gahi nga riles, nga dili lamang nagsiguro sa katulin sa pagdagan sa kagamitan, apan nagpalambo usab sa kalig-on sa kagamitan. Ug mahimo niini nga matuman ang mga gimbuhaton sa blind hole drilling, milling, chamfering, chip breaking, automatic chip removal, ug uban pa, nga nagpauswag sa produktibidad sa trabaho.

(wala nga power head)
2.3. Pagtangtang ug pagpabugnaw sa chip
Adunay mga spiral ug flat chain chip conveyor nga gibutang sa duha ka kilid sa ubos sa workbench, ug ang mga chip mahimong awtomatikong ipagawas ngadto sa chip conveyor sa katapusan pinaagi sa duha ka hugna sa spiral ug chain plates aron makab-ot ang sibilisadong produksiyon. Adunay usa ka cooling pump sa coolant tank sa chip conveyor, nga magamit alang sa external cooling sa himan aron masiguro ang performance sa pag-drill ug service life sa drill bit, ug ang coolant mahimong i-recycle.
3.Bug-os nga digital nga sistema sa pagkontrol sa numero:
3.1.Uban sa chip breaking function, ang oras sa pagbuak sa chip ug ang siklo sa pagbuak sa chip mahimong itakda sa man-machine interface.
3.2.Uban sa tool lifting function, ang gitas-on sa tool lifting mahimong itakda sa man-machine interface. Kung ang pag-drill makaabot na niini nga gitas-on, ang drill bit dali nga ipataas ngadto sa ibabaw sa workpiece, ug dayon ang mga chips ilabay, ug dayon paspas nga ipasa ngadto sa drilling surface ug awtomatikong makabig ngadto sa trabaho.
3.3.Ang sentralisadong operation control box ug handheld unit naggamit ug numerical control system ug adunay USB interface ug LCD liquid crystal display. Aron mapadali ang programming, storage, display ug komunikasyon, ang operation interface adunay mga gimbuhaton sama sa man-machine dialogue, error compensation, ug automatic alarm.
3.4.Ang kagamitan adunay function sa pag-preview ug pag-inspeksyon pag-usab sa posisyon sa lungag sa dili pa iproseso, ug ang operasyon sayon kaayo.
4Awtomatikong paglubrikar
Ang mga pares sa machine tool precision linear guide rail, precision ball screw pairs, ug uban pang high-precision motion pairs nasangkapan og automatic lubrication systems. Ang automatic lubricating pump mo-output og pressure oil, ug ang quantitative lubricator oil chamber mosulod sa oil. Human mapuno og oil ang oil chamber, kon ang pressure sa sistema mosaka sa 1.4-1.75Mpa, ang pressure switch sa sistema mosira, ang pump mohunong, ug ang unloading valve mo-unload sa samang higayon. Kon ang oil pressure sa dalan moubos sa 0.2Mpa, ang quantitative lubricator magsugod sa pagpuno sa lubricating point ug mokompleto sa usa ka oil filling. Tungod sa tukma nga supply sa oil sa quantitative oil injector ug sa pag-detect sa system pressure, ang supply sa oil kasaligan, nga nagsiguro nga adunay oil film sa ibabaw sa matag kinematic pair, nga nagpamenos sa friction ug wear, ug nagpugong sa kadaot sa internal structure nga gipahinabo sa overheating. , aron masiguro ang katukma ug kinabuhi sa machine tool. Kon itandi sa sliding guide rail pair, ang rolling linear guide rail pair nga gigamit niining machine tool adunay sunod-sunod nga mga bentaha:
①Taas ang pagkasensitibo sa paglihok, gamay ang koepisyent sa friction sa rolling guide rail, 0.0025 ~ 0.01 lang, ug ang gahum sa pagmaneho mikunhod pag-ayo, nga katumbas lamang sa 1/10 sa ordinaryo nga makinarya.
② Gamay ra kaayo ang kalainan tali sa dinamiko ug estatiko nga friction, ug maayo kaayo ang performance sa follow-up, nga mao, ang interval sa oras tali sa signal sa pagmaneho ug sa mekanikal nga aksyon mubo ra kaayo, nga makatabang sa pagpauswag sa tulin sa tubag ug pagkasensitibo sa numerical control system.
③Kini angay alang sa high-speed linear motion, ug ang dali nga tulin niini mga 10 ka pilo nga mas taas kaysa sa sliding guide rails.
④ Mahimo kining makaamgo sa walay hunong nga paglihok ug makapauswag sa kalig-on sa paglihok sa mekanikal nga sistema.
⑤Giprodyus sa mga propesyonal nga tiggama, kini adunay taas nga katukma, maayong pagkagamit ug dali nga pagmentinar.

5Palibot sa paggamit sa makina:
Suplay sa kuryente: tulo ka hugna nga AC380V ± 10%, 50Hz ± 1 Temperatura sa palibot: 0 ° ~ 45 °
Lima, ang mga nag-unang teknikal nga parameter:


| modelo | BOSM4014 | |
| Pinakataas nga gidak-on sa workpiece sa pagproseso | Gitas-on × gilapdon × gitas-on (mm) 4000 × 1600 × 1000 | |
| Pinakamataas nga pagpakaon sa gantry | Lapad (mm) | 2300 |
| gidak-on sa lamesa sa trabaho | Gitas-on X Lapad (mm) | 4000*1400 |
|
Ulo sa pag-drill nga tipo sa pahalang nga ram power head usa duha
| Gidaghanon (2) | 2 |
| Taper sa spindle | BT50 | |
| Diametro sa pag-drill (mm) | Φ2-Φ60 | |
| Diametro sa pag-tap (mm) | M3-M30 | |
| Diametro sa disc sa milling cutter (mm) | 300 | |
| Katulin sa spindle (r/min) | 30~6000 | |
| Gahum sa servo spindle motor (kw) | 37 | |
| Distansya sa ilong sa spindle gikan sa sentro sa lamesa (mm) | 650-1150 | |
| Wala ug tuo nga hampak sa usa ka ram (mm) | 500 | |
| Ang gilay-on tali sa sentro sa ram ug sa patag sa lamesa (mm) | 200-1400 | |
| Pataas ug paubos nga stroke sa ram (mm) | 1200 | |
| Pagkabalik-balikon | 300mm*300mm | ±0.02 |
| Mga Dimensyon sa Himan sa Makina | Gitas-on × gilapdon × gitas-on (mm) | sumala sa mga drowing |
| Timbang (t) | (gibana-bana) 36 | |

Ang mga parametro sa ibabaw mga pasiunang parametro sa disenyo. Sa aktuwal nga disenyo, mahimong adunay mga pagbag-o sumala sa mga kinahanglanon sa pagproseso sa workpiece ug sa mga kinahanglanon sa disenyo sa makinarya, aron matubag ang mga kinahanglanon sa mga piyesa sa pagproseso sa imong kompanya.

Mga kategorya sa produkto
-

VC Series Taas nga Rigidity CNC Machining Center uban sa...
-

HP Series nga Horizontal Moving Column Linear Guide...
-

HT Series nga Horizontal Moving Column Linear Guide...
-

VS Series Upat ka track nga Bug-at nga Katungdanan nga CNC Machining C...
-

V Series CNC Machining Center nga adunay Taas nga Rigidity
-

Sentro sa Makina sa CNC nga Dobleng Kolum sa Seryeng X
-

Pinahigda nga 5-Axis nga Sentro sa Makina sa CNC TKG1600
-

CNC Bertikal nga Pagliko ug Paggaling nga Composite Cent...
-

Sentro sa Makina sa CNC nga Taas og Speed nga Serye sa GM
-

Taas nga Speed CNC Milling GT Series
-

Doble-Spindle CNC Lathe SK32
-

CNC Vertical Machining Center RFTV510 Para sa mga Gulong...