


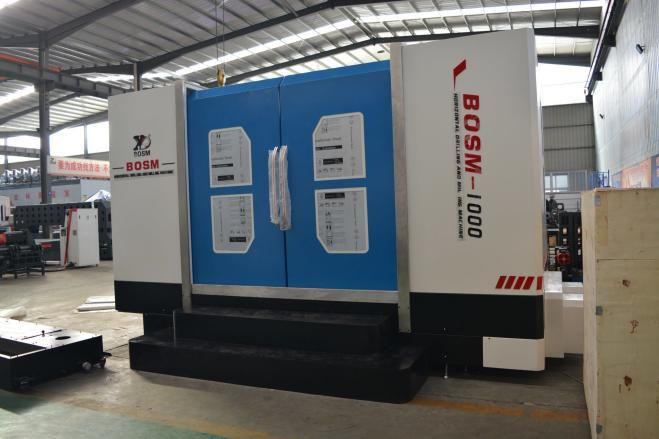
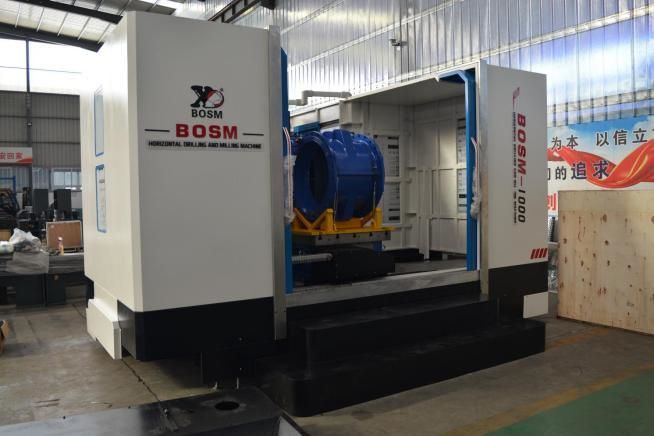
BOSM -4Z2000 Makinang pang-drill ug pang-milling nga CNC nga may taas nga speed
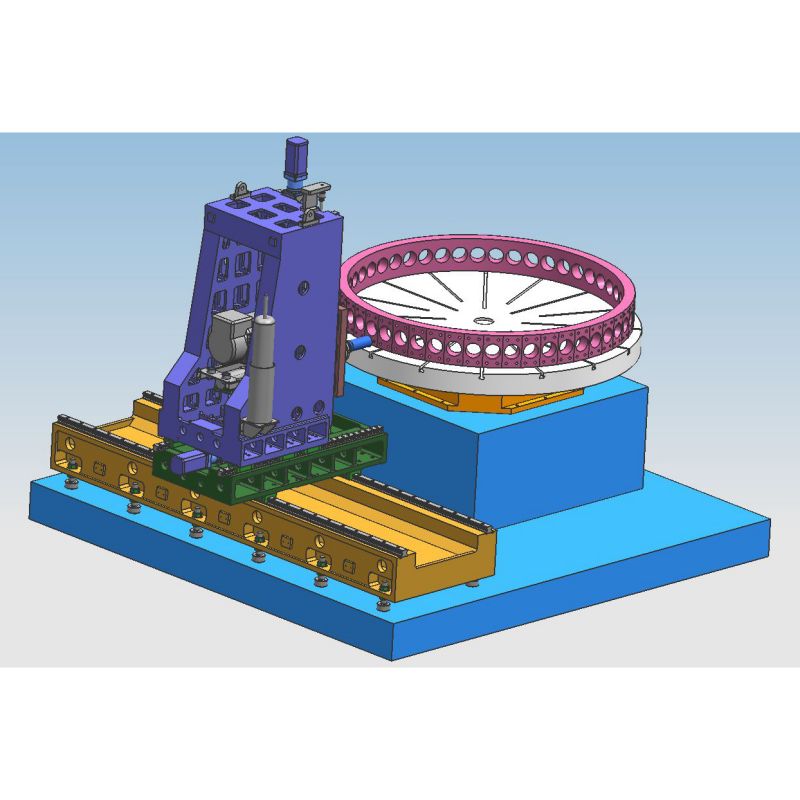
1. Paggamit sa kagamitan:
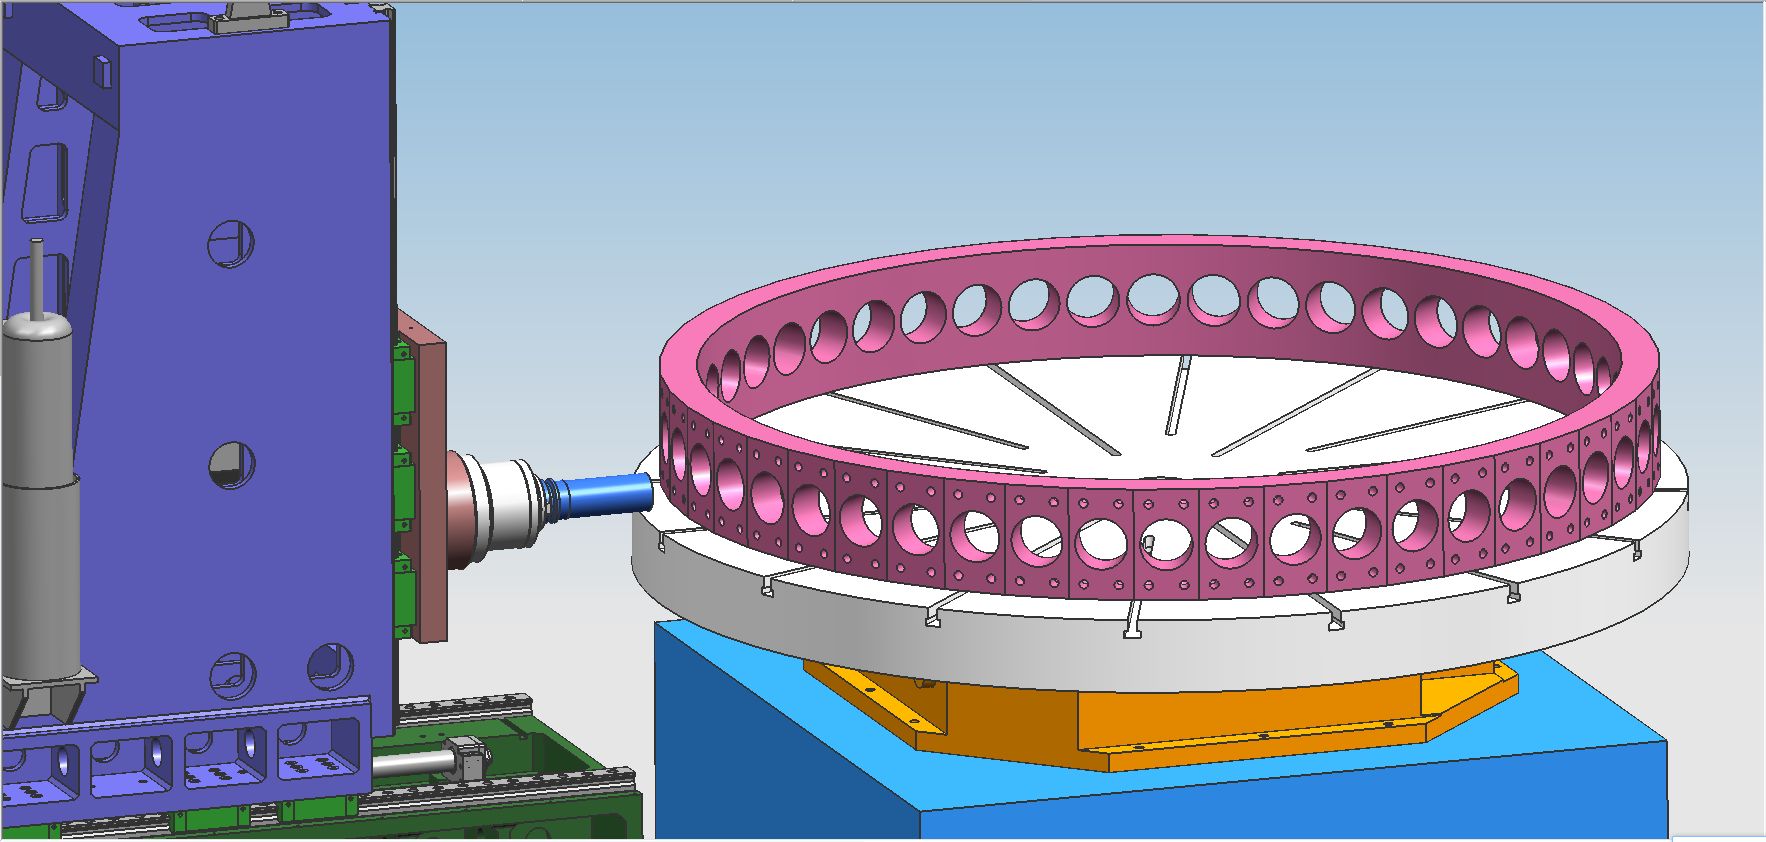
Ang BOSM-1000 horizontal CNC drilling ug milling machine gigamit ilabi na alang sa multi-faceted efficient drilling, milling, tapping ug boring processing sa mga balbula, valve block, reducers, flanges, discs, rings, slewing supports ug uban pang workpieces sulod sa effective range sa gibag-on. Ang drilling, milling, tapping ug boring mahimong matuman sa single material parts ug composite materials. Ang proseso sa machining sa Makina gikontrolar sa digital, ug ang operasyon sayon ra kaayo. Mahimo niini ang automation, high precision, multi-variety ug mass production.
2. Estruktura sa kagamitan:
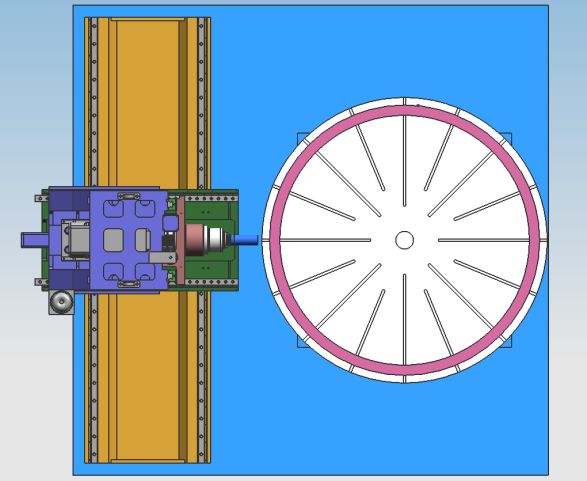
Kini nga kagamitan kasagaran gilangkoban sa bed, CNC indexing rotary table, movable column, movable saddle, drilling ug milling power head, automatic lubrication device ug protection device, circulating cooling device, digital control system, hydraulic system, electrical system ug uban pa. Ang rolling linear guide rail gisuportahan ug gigiyahan, ug ang precision screw gimaneho. Ang makina adunay taas nga positioning accuracy ug repeat positioning accuracy.
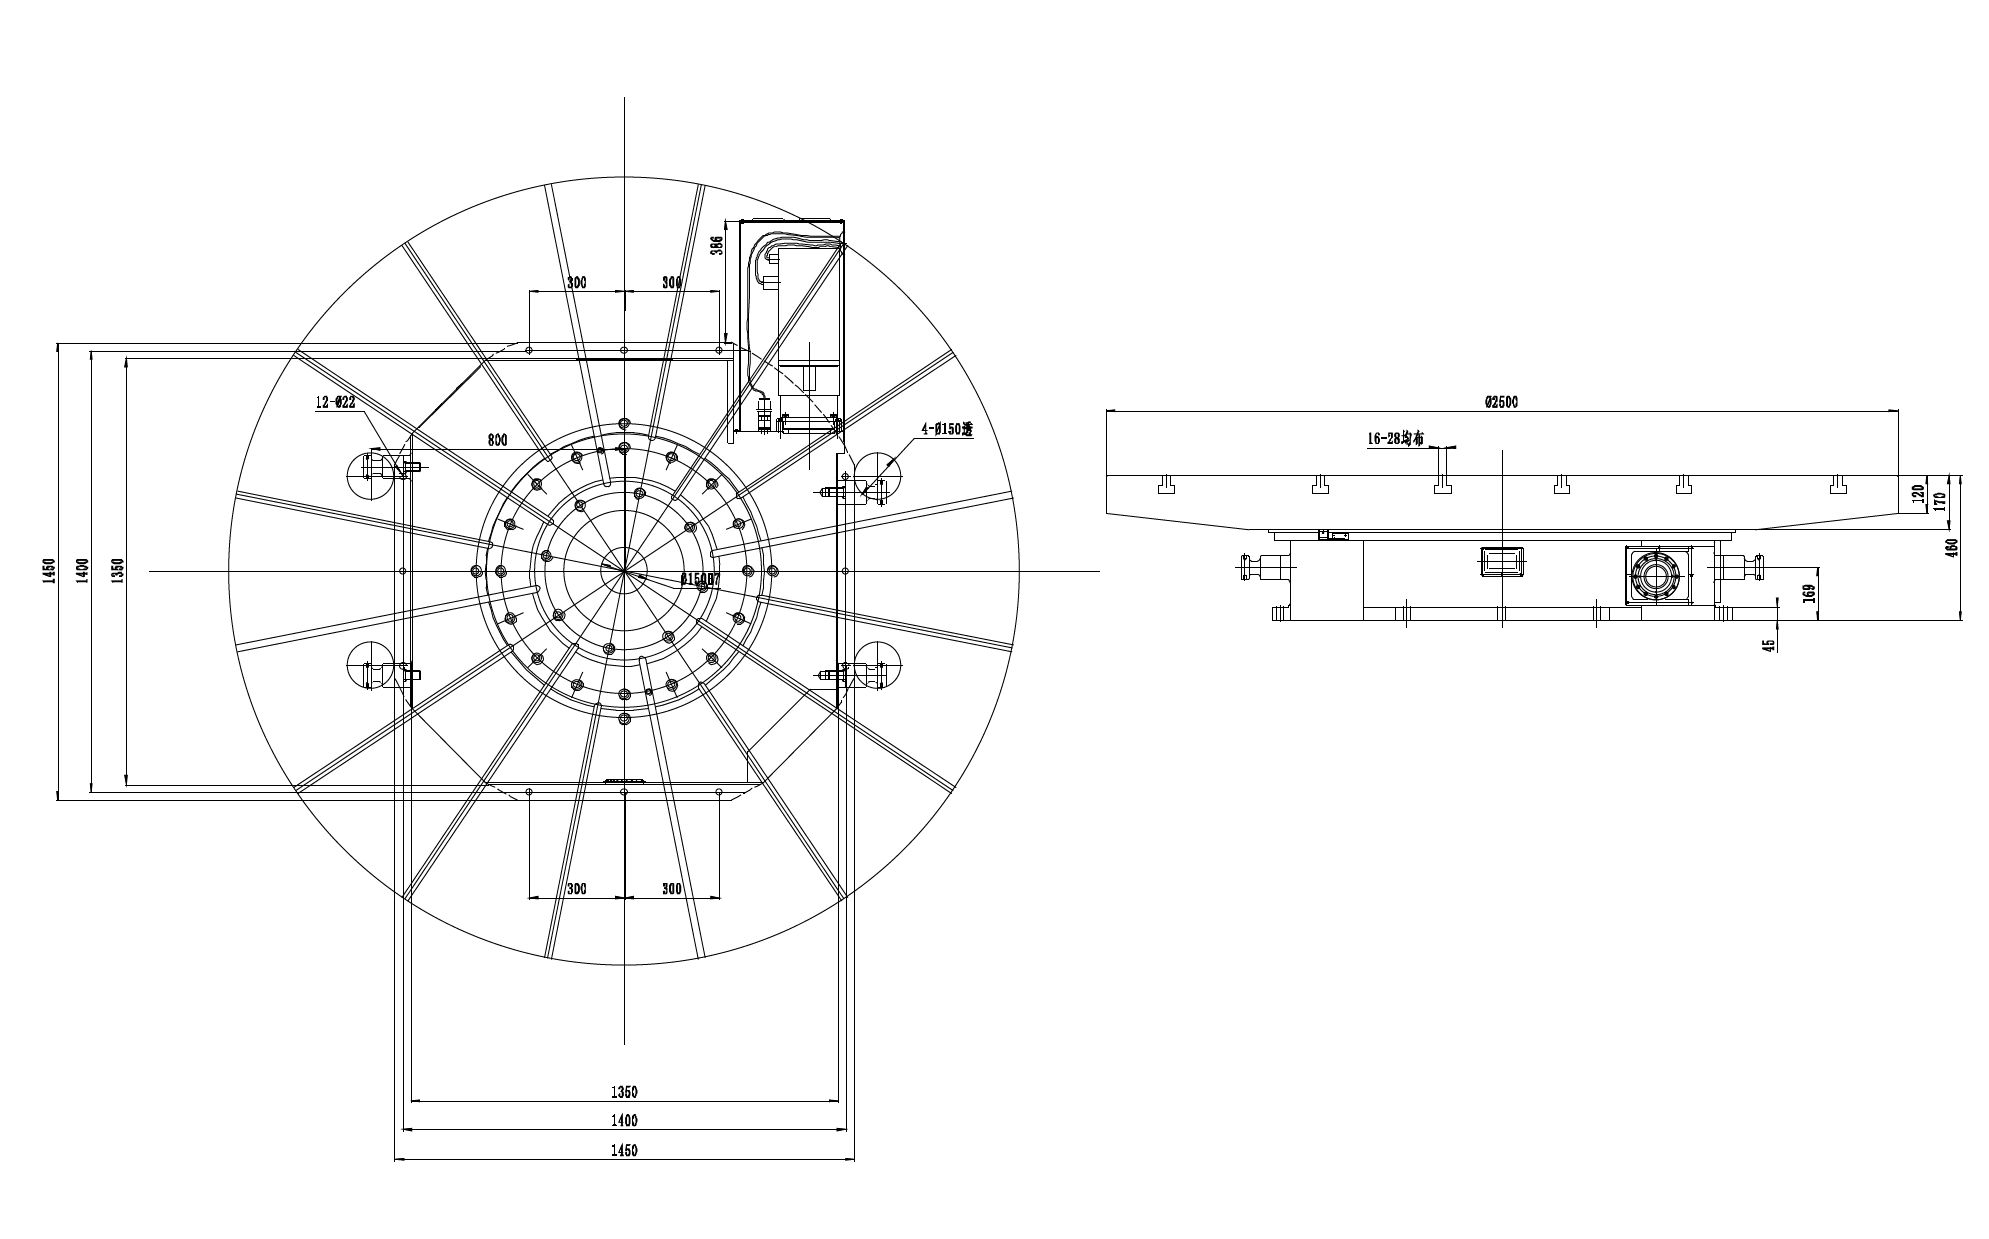
2.1. Worktable sa higdaanan: Ang higdaanan hinimo sa HT250 cast iron structural parts. Kini nahuman human sa secondary tempering aron matangtang ang internal stress. Kini adunay maayo nga dynamic ug static rigidity ug walay deformation. Precision numerical control indexing plate, servo drive 360° arbitrary indexing positioning ug air/hydraulic locking, ang drive system naggamit og AC servo motor aron awtomatikong i-index ang rotating shaft part sa 360°, ug ang indexing accuracy kay usa ka libo sa usa ka degree. Ang indexing plate gibutang sa ibabaw sa higdaanan, ug ang mga adjustable bolt giapod-apod sa ilawom sa higdaanan, nga dali nga maka-adjust sa lebel sa higdaanan.
2.2. Movable column: Ang movable cast iron structure column nahuman human sa secondary tempering treatment aron makuha ang internal stress. Kini adunay maayo nga dynamic ug static rigidity ug walay deformation. Ang usa ka set sa precision ball screw pair ug usa ka servo motor makapahimo sa column slide nga molihok sa Y-axis direction. Ang usa ka set sa precision ball screw pair ug usa ka servo motor makapahimo sa column slide nga molihok sa X-axis direction. Pag-instalar og drilling unit sa unit slide. Ang paglihok sa column mahitabo pinaagi sa pagtuyok sa ball nut sa ball screw nga gipadagan sa servo motor agi sa coupling.
2.3. Mobile saddle: Ang mobile saddle adunay duha ka ultra-high bearing capacity rolling linear guide rail pairs, usa ka set sa precision ball screw pair ug usa ka servo motor, nga nagduso sa drilling power head aron molihok sa direksyon sa Z-axis, nga makahimo sa Power head fast forward, work forward, fast reverse, stop ug uban pang mga aksyon. Kini adunay mga gimbuhaton sa automatic chip breaking, chip removal ug pause.
2.4. Drilling power head: Ang drilling power head naggamit ug Taiwan mechanical spindle, ug ang special precision spindle naggamit ug angular contact bearing, nga makaamgo sa stepless speed change pinaagi sa high-strength synchronous belt transmission. Gipadagan sa servo motors ug ball screws. Ang Y-axis mahimong i-link, mogamit ug semi-closed-loop control, ug makahimo ug linear ug circular interpolation functions. Ang spindle end kay BT50 taper hole.
2.5. Awtomatikong gamit sa paglubrikar ug gamit sa proteksyon:
Kini nga Makina adunay awtomatik nga lubrication device, nga awtomatikong maka-lubricate sa naglihok nga mga pares sama sa guide rails, lead screws, ug racks. Makina
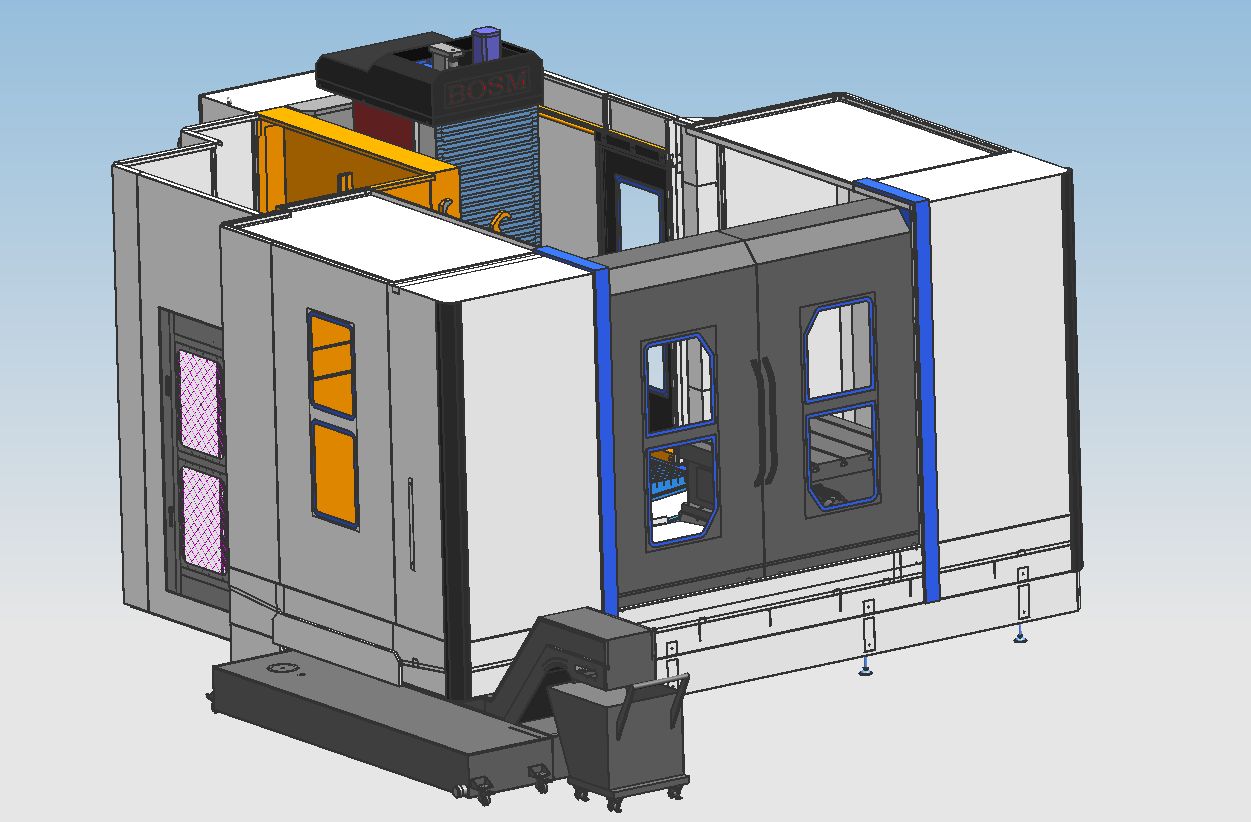
Ang Z-axis ug Y-axis nasangkapan og mga panalipod nga dili masudlan og abog, ug ang mga waterproof splash baffle gibutang sa palibot sa worktable.
2.6. Bug-os nga digital nga sistema sa pagkontrol sa numero:
2.6.1. Uban sa chip breaking function, ang oras sa pagguba sa chip ug ang siklo sa pagguba sa chip mahimong itakda sa man-machine interface.
2.6.2. Nasangkapan sa tool lifting function, ang gitas-on sa tool lifting mahimong itakda sa man-machine interface. Kung ang pag-drill makaabot na niini nga gitas-on, ang drill bit dali nga ipataas ngadto sa ibabaw sa workpiece, dayon ang mga chips ilabay, ug dayon paspas nga ipadala ngadto sa drilling surface ug awtomatikong ma-convert sa pagtrabaho.
2.6.3. Ang sentralisadong operation control box ug handheld unit naggamit ug numerical control system ug adunay USB interface ug LCD liquid crystal display screen. Aron mapadali ang programming, storage, display ug komunikasyon, ang operation interface adunay mga gimbuhaton sama sa man-machine dialogue, error compensation, ug automatic alarm.
2.6.4. Ang kagamitan adunay gimbuhaton sa pag-preview ug pag-inspeksyon pag-usab sa posisyon sa lungag sa dili pa iproseso, ug ang operasyon sayon kaayo.
* Aron masiguro ang kasayon sa pag-alsa ug pagpakaon sa dagkong mga singsing, ang Makina walay eksternal nga proteksyon, ug ang eksternal nga proteksyon opsyonal.
3. Makinapalibot sa paggamit:
Suplay sa kuryente: Tulo ka hugna nga AC380V±10%, 50Hz±1 Temperatura sa palibot: 0°~ 45°
4.Teknikal nga mga parametro
| Modelo | BOSM-1000 | |
| Pinakataas nga pagproseso gidak-on sa workpiece | Gitugot nga labing taas nga diametro sa pagtuyok sa workpiece (mm) | ≤Φ2000 |
|
Lamesa sa Trabahoan | Mga sukod sa lamesa sa trabahoan (mm) kwadrado | □1000 |
| Mga sukod sa lamesa sa trabahoan (mm) nga lingin | Φ1200 | |
| Pinahigda nga kinatas-ang karga (kg) | 5000 | |
|
Yunit sa Pag-drilling sa Bertikal nga Ram | kantidad) | 1 |
| Taper sa spindle | BT50 | |
| Diametro sa pag-drill (mm) | 2-120 | |
| Diametro sa disc sa milling cutter (mm) | 200 | |
| Diametro sa pag-tap (mm) | M6-M36 | |
| Distansya gikan sa nawong sa tumoy sa spindle ngadto sa sentro sa lamesa (mm) | 1000-1600 | |
| Distansya gikan sa sentro sa spindle ngadto sa ibabaw nga patag sa lamesa (mm) | 100-1100 | |
| Katulin sa spindle (r/min) | 30-3000 | |
| Gahum sa spindle motor (kw) | 30 | |
| Piraso sa trabaho ehe sa pagtuyok (ehe sa A) | Pinakataas nga numero sa pagbahin (mm) | 360° |
| Ibutang ang minimum nga yunit sa pagbahin | 0.001° | |
| Gahum sa A-axis servo motor (kw) | 4.2 | |
| Ang power head molihok sa wala ug tuo (X axis) | Kinatas-ang stroke (mm) | 2000 |
| Katulin sa paglihok sa X-axis (m/min) | 0~8 | |
| Gahum sa X-axis servo motor (kw) | 2.4 | |
| Ang power head molihok pataas ug paubos (Y axis) | Kinatas-ang stroke (mm) | 1000 |
| Katulin sa paglihok sa Y-axis (m/min) | 0~8 | |
| Gahum sa Y-axis servo motor (kw) | 2.4 Preno | |
| Paglihok sa kolum nga longhitudinal (Z axis) | Kinatas-ang stroke (mm) | 600 |
| Katulin sa paglihok sa Z-axis (m/min) | 0~4 | |
| Gahum sa servo motor sa Z axis (kw) | 2.4 | |
| Katukma sa pagposisyon | 1000mm | ±0.05 |
| Pagkabalik-balikon | 1000mm | ±0.025 |
| Katukma sa pag-index sa lamesa sa pag-index sa CNC (mm) |
| 15” |
| Mga sukod sa makina (lakip ang proteksyon) | Gitas-on (X) × Lapad (Z) × Gitas-on (Y) (mm) | 5300*6000*3400 |
| Timbang (t) lakip ang proteksyon | (mga) 20 | |
Mga kategorya sa produkto
-

VC Series Taas nga Rigidity CNC Machining Center uban sa...
-

HP Series nga Horizontal Moving Column Linear Guide...
-

HT Series nga Horizontal Moving Column Linear Guide...
-

VS Series Upat ka track nga Bug-at nga Katungdanan nga CNC Machining C...
-

V Series CNC Machining Center nga adunay Taas nga Rigidity
-

Sentro sa Makina sa CNC nga Dobleng Kolum sa Seryeng X
-

Pinahigda nga 5-Axis nga Sentro sa Makina sa CNC TKG1600
-

CNC Bertikal nga Pagliko ug Paggaling nga Composite Cent...
-

Sentro sa Makina sa CNC nga Taas og Speed nga Serye sa GM
-

Taas nga Speed CNC Milling GT Series
-

Doble-Spindle CNC Lathe SK32
-

CNC Vertical Machining Center RFTV510 Para sa mga Gulong...