


BOSM - Makinang Pahigda nga Pang-ibabaw sa Pag-drilling ug Pag-boring
1. Paggamit sa kagamitan:
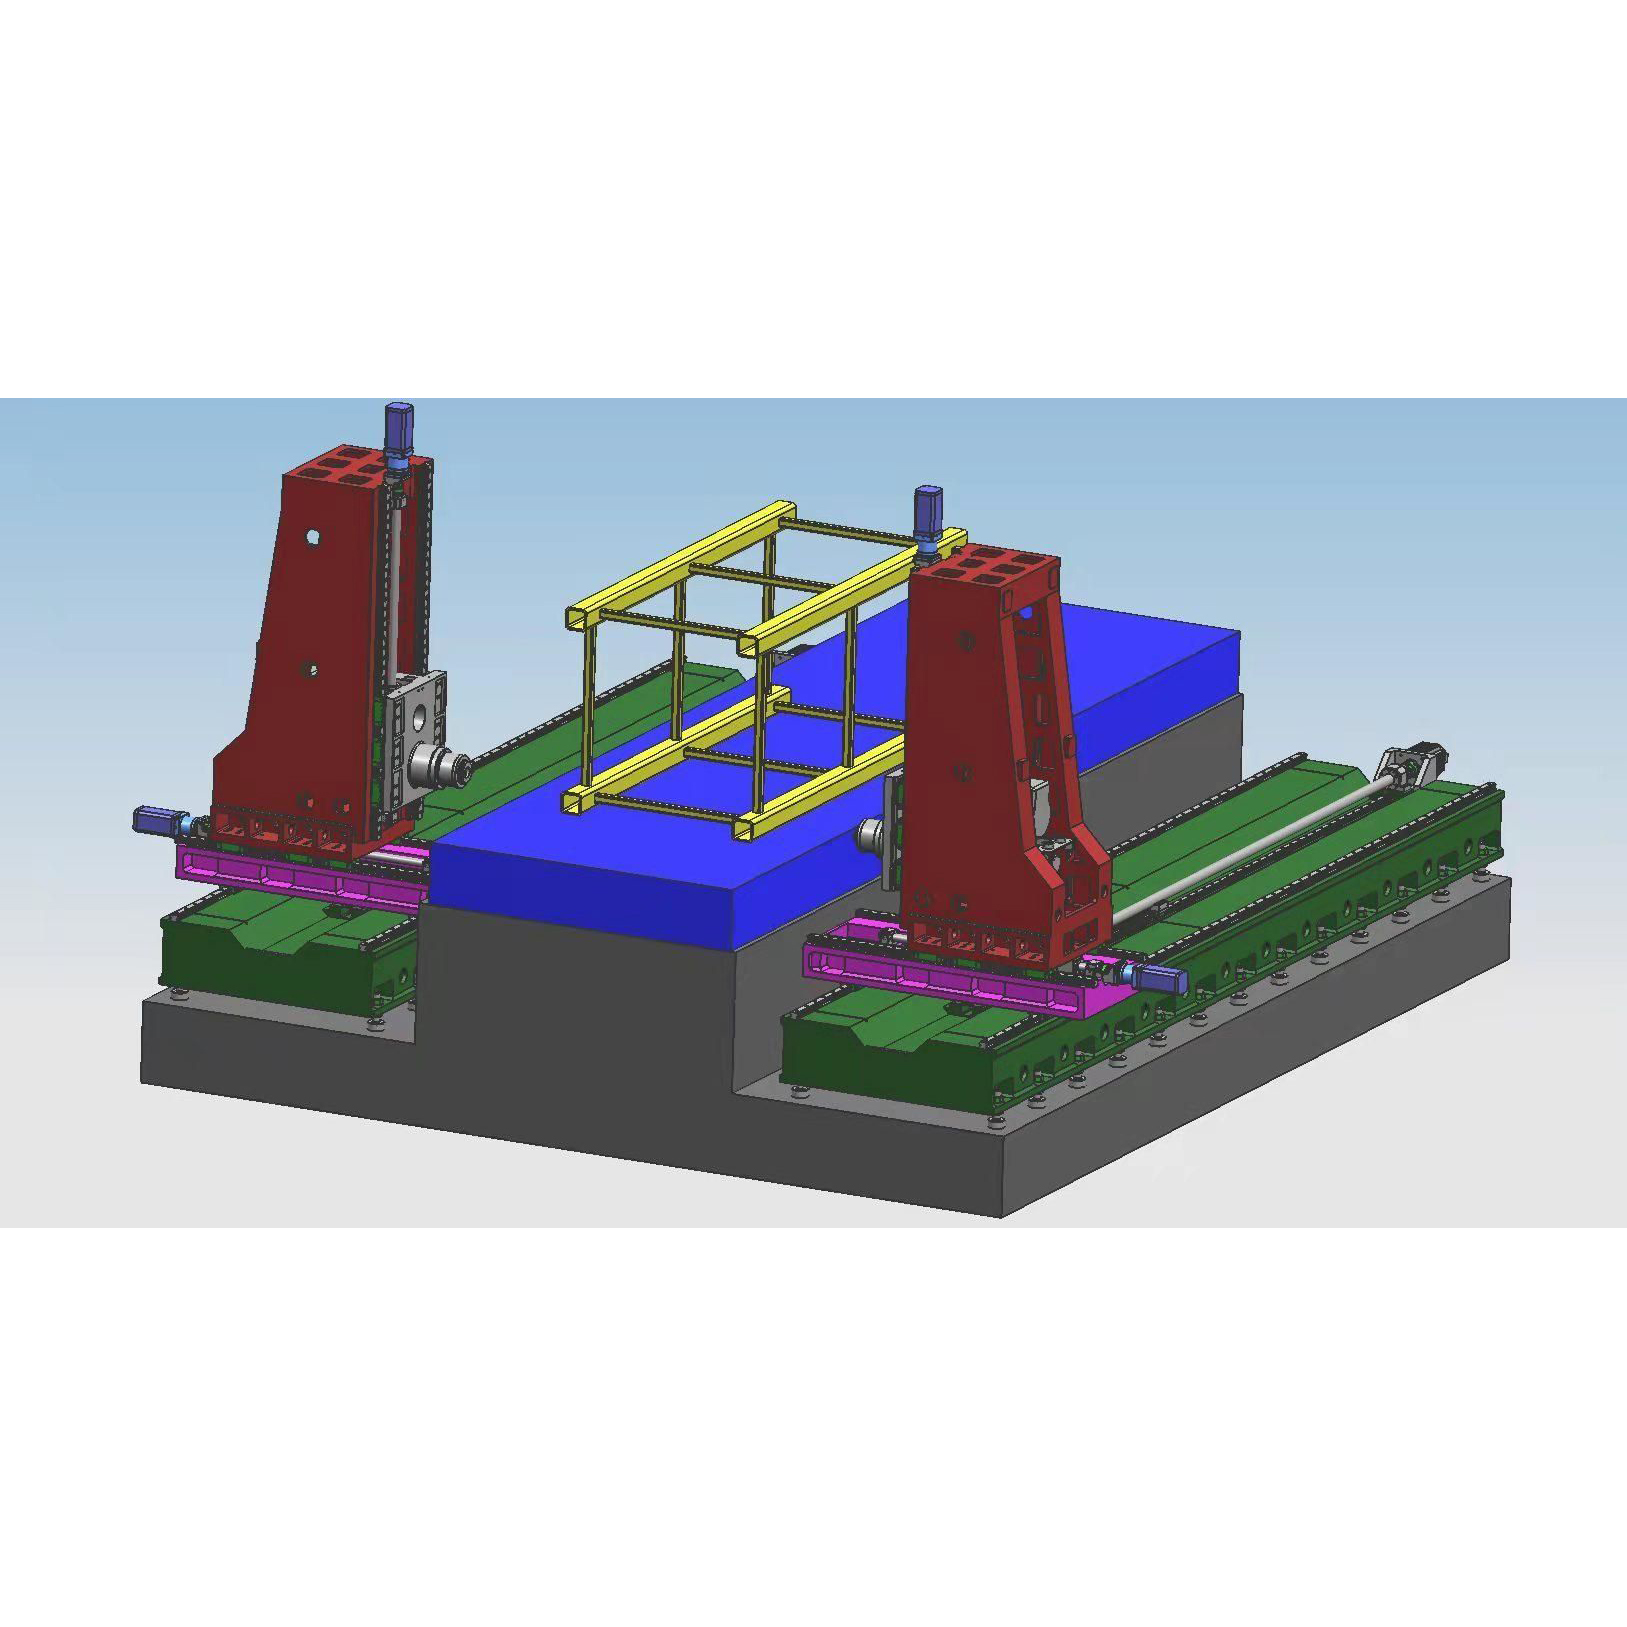
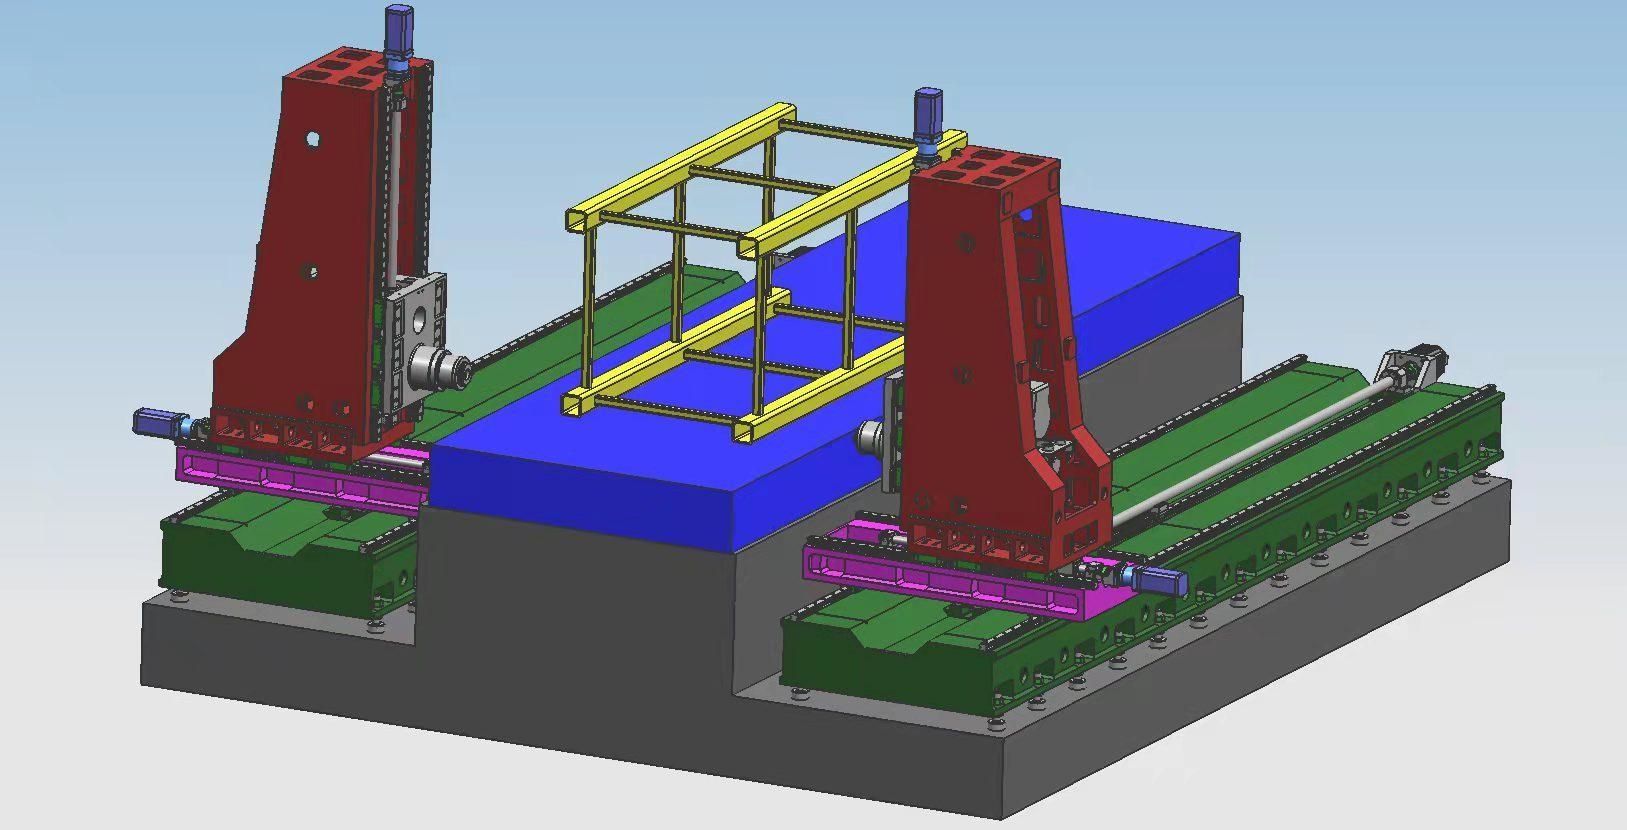
Ang BOSM horizontal counter drilling and boring machine usa ka espesyal nga makina para sa inyong kompanya sa pagproseso sa tower crane caps. Ang makina adunay 2 ka set sa horizontal drilling ug boring power heads, nga makahimo sa pag-drill, pag-milling ug pag-boring sa mga workpiece sulod sa effective stroke range. Ang pagputol ug uban pang pagproseso, paspas ang pagposisyon sa kagamitan, taas ang katukma sa pagproseso, ug taas ang efficiency sa pagproseso.
2. Mga kinaiya sa istruktura sa kagamitan:
2. 1. Mga pangunang sangkap saMakina
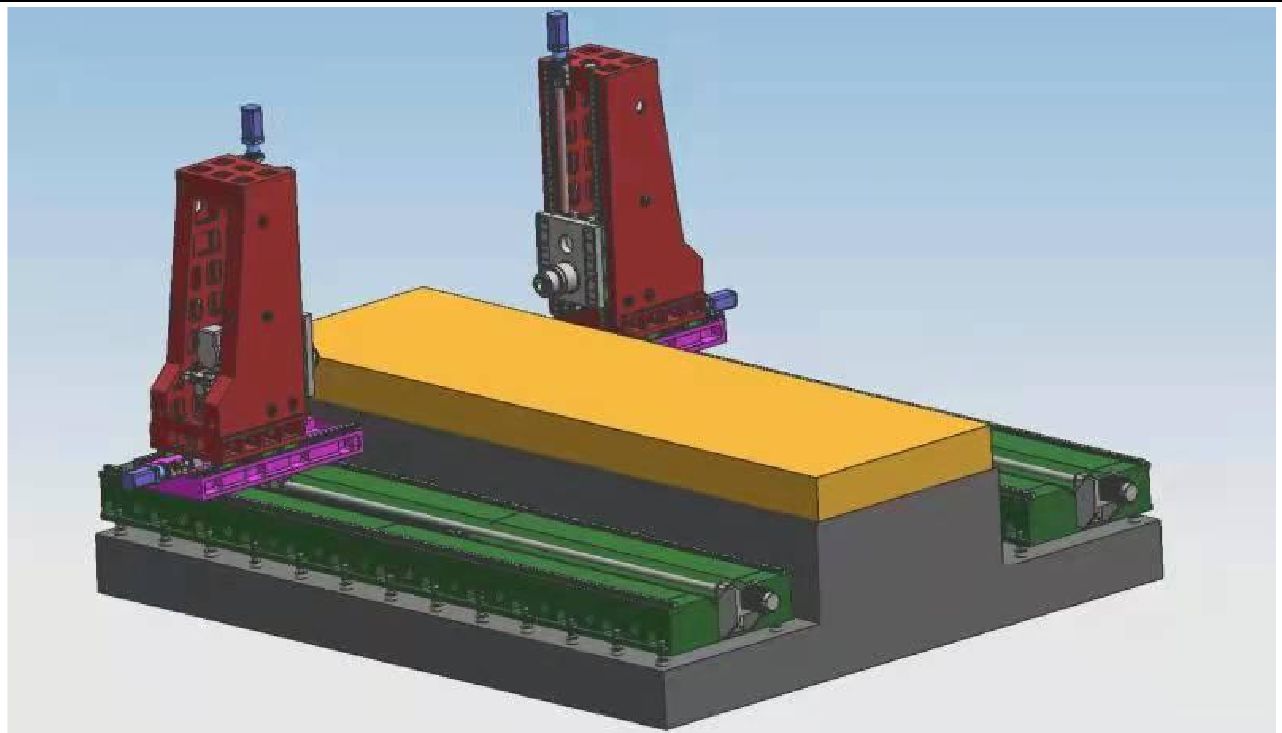
Ang mga nag-unang sangkap sa Makina: higdaanan, lamesa sa trabaho, wala ug tuo nga mga kolum, mga saddle, mga ram, ug uban pa, ang dagkong mga bahin hinimo sa resin sand molding, taas nga kalidad nga gray iron 250 casting, gi-anneal sa init nga balas nga lungag → pagtigulang sa vibration → pag-anneal sa init nga hurnohan → pagtigulang sa vibration → magaspang nga makina → pagtigulang sa vibration → pag-anneal sa hurnohan → pagtigulang sa vibration → pagtapos aron hingpit nga mawagtang ang negatibo nga stress sa mga bahin ug mapadayon ang kalig-on sa performance sa mga bahin. Ang workbench sa kagamitan pirmi, ug ang mga power head sa duha ka kilid mahimong molihok sa atubangan ug likod nga direksyon sa base; ang Makina adunay mga gimbuhaton sama sa pag-drill, pag-boring, pag-countersinking, pag-tapping, ug uban pa. Ang pamaagi sa pagpabugnaw sa himan mao ang internal nga pagpabugnaw ug external nga pagpabugnaw. Ang Makina adunay 5 ka feed axes, 2 ka cutting power heads, nga mahimong i-synchronize sa 5 ka axes sa parehas nga oras, o mahimong single-acting. Ang axial direction sa Makina ug ang power head gipakita sa hulagway sa ubos.
2. 2 Ang pangunang istruktura sa axial transmission feed nga bahin
2.2.1 X axis: Ang power head mo-reciprocate sa kilid ubay sa guide rail sa base.
X1-axis drive: Ang AC servo motor ug high-precision planetary reducer gigamit sa pagpadagan sa power head agi sa ball screw drive aron matuman ang linear motion sa X-axis.
X2-axis transmission: Ang AC servo motor ug high-precision planetary reducer gigamit sa pagpadagan sa power head agi sa ball screw transmission aron matuman ang X-axis linear motion.
Porma sa giya nga riles: Duha ka taas nga kusog nga katukma nga linear guide rails ang gibutangan og tiles sa gipalapad nga base.
2.2 Y1 axis: Ang power head mo-reciprocate pataas ug paubos sa column.
Y1-axis drive: Gamita ang AC servo motor aron moagi sa ball screw aron matuman ang linear motion sa Y1-axis. Porma sa guide rail: 4 ka piraso sa 45 ka klase nga linear guide rails.
2.2.3 Y2 axis: Ang power head mo-reciprocate pataas ug paubos sa column.
Y2-axis transmission: Ang AC servo motor gigamit sa pag-agi sa ball screw aron matuman ang linear motion sa Y1-axis.
Porma sa giya sa riles: 4 ka piraso sa 45 ka klase nga linear guide rails.
2.2.4 Z1 axis: Ang power head mobalos-balos sa saddle.
Z1-axis transmission: Ang AC servo motor ug high-precision planetary reducer gigamit aron ipadagan ang kalihukan agi sa ball screw aron matuman ang linear motion sa Z1-axis.
2.2.5 Z2 axis: Ang power head mobalos-balos sa saddle.
Z2-axis transmission: Ang AC servo motor ug high-precision planetary reducer gigamit aron mapadali ang paglihok pinaagi sa ball screw aron matuman ang Z2-axis linear motion.
2.3. Pagtangtang ug pagpabugnaw sa chip
Adunay mga flat chain chip conveyor nga gibutang sa duha ka kilid ilalom sa workbench, ug ang mga iron chip mahimong ipagawas ngadto sa chip conveyor sa katapusan aron makab-ot ang sibilisadong produksiyon. Adunay usa ka cooling pump sa coolant tank sa chip conveyor, nga magamit alang sa internal nga pagpabugnaw + external nga pagpabugnaw sa himan aron masiguro ang performance ug service life sa himan, ug ang coolant mahimong i-recycle.
3Bug-os nga digital nga sistema sa pagkontrol sa numero:
3.1. Uban sa chip breaking function, ang oras sa pagguba sa chip ug ang siklo sa pagguba sa chip mahimong itakda sa man-machine interface.
3.2. Uban sa tool lifting function, ang distansya sa pag-alsa sa himan mahimong itakda sa man-machine interface. Kung maabot na ang distansya, ang himan dali nga ialsa, ug dayon ang mga chips ilabay, ug dayon paspas nga ipadayon sa drilling surface ug awtomatikong ma-convert sa trabaho.
3.2. Ang sentralisadong operation control box ug handheld unit naggamit ug numerical control system ug adunay USB interface ug LCD liquid crystal display. Aron mapadali ang programming, storage, display ug komunikasyon, ang operation interface adunay mga gimbuhaton sama sa man-machine dialogue, error compensation, ug automatic alarm.
3.2.. Ang kagamitan adunay gimbuhaton sa pag-preview ug pag-inspeksyon pag-usab sa posisyon sa lungag sa dili pa iproseso, ug ang operasyon sayon kaayo.
4Awtomatikong paglubrikar
Ang mga pares sa linear guide rail nga tukma sa makina, mga pares sa ball screw nga tukma sa makina, ug uban pang mga pares sa high-precision motion nasangkapan sa awtomatikong sistema sa lubrication. Ang awtomatikong lubricating pump mopagawas sa pressure oil, ug ang quantitative lubricator oil chamber mosulod sa lana. Kung ang oil chamber mapuno sa lana ug ang presyur sa sistema motaas sa 1.4~1.75Mpa, ang pressure switch sa sistema sirado, ang bomba mohunong, ug ang unloading valve ma-unload sa samang higayon. Kung ang presyur sa lana sa dalan moubos sa 0.2Mpa, ang quantitative lubricator magsugod sa pagpuno sa lubricating point ug makompleto ang usa ka pagpuno sa lana. Tungod sa tukmang gidaghanon sa lana nga gihatag sa quantitative oiler ug sa abilidad sa pag-detect sa presyur sa sistema, ang suplay sa lana kasaligan ug nagsiguro nga adunay oil film sa ibabaw sa matag kinematic pair, nga nagpamenos sa friction ug wear ug nagpugong sa kadaot sa internal nga istruktura nga gipahinabo sa overheating. , aron masiguro ang katukma ug kinabuhi sa Makina.
5. Makinapalibot sa paggamit:
Suplay sa kuryente: Tulo ka hugna nga AC380V±10%, 50Hz±1 Temperatura sa palibot: -10°~ 45°
6Mga sukdanan sa pagdawat:
JB/T10051-1999 "Kinatibuk-ang Teknikal nga mga Espisipikasyon para sa Sistemang Haydroliko sa mga Makina sa Pagputol sa Metal"
7Mga teknikal nga parametro:
| Modelo | 2050-5Z | |
| Pinakataas nga gidak-on sa workpiece sa pagproseso | Gitas-on × gilapdon × gitas-on (mm) | 5000×2000×1500 |
| gidak-on sa lamesa sa trabaho | Gitas-on X Lapad (mm) | 5000*2000 |
| Direksyon sa pagbiyahe sa base sa power head | Lihok balik-balik (mm) | 5000 |
| Gahum sa ulo pataas ug paubos | Pataas ug paubos nga stroke sa ram (mm) | 1500 |
|
Pinahigda nga ram type nga drilling power head Power head 1 2 | Gidaghanon (2 ka piraso) | 2 |
| Taper sa spindle | BT50 | |
| Diametro sa pag-drill (mm) | Φ2-Φ60 | |
| Diametro sa pag-tap (mm) | M3-M30 | |
| Katulin sa spindle (r/min) | 30~3000 | |
| Gahum sa servo spindle motor (kw) | 22*2 | |
| Wala ug tuo nga pagbiyahe (mm) | 600 | |
| Katukma sa Pagposisyon sa Duha ka Direksyon | 300mm*300mm | ±0.025 |
| Bi-directional nga pagsubli sa katukma sa pagposisyon | 300mm*300mm | ±0.02 |
Mga kategorya sa produkto
-

VC Series Taas nga Rigidity CNC Machining Center uban sa...
-

HP Series nga Horizontal Moving Column Linear Guide...
-

HT Series nga Horizontal Moving Column Linear Guide...
-

VS Series Upat ka track nga Bug-at nga Katungdanan nga CNC Machining C...
-

V Series CNC Machining Center nga adunay Taas nga Rigidity
-

Sentro sa Makina sa CNC nga Dobleng Kolum sa Seryeng X
-

Pinahigda nga 5-Axis nga Sentro sa Makina sa CNC TKG1600
-

CNC Bertikal nga Pagliko ug Paggaling nga Composite Cent...
-

Sentro sa Makina sa CNC nga Taas og Speed nga Serye sa GM
-

Taas nga Speed CNC Milling GT Series
-

Doble-Spindle CNC Lathe SK32
-

CNC Vertical Machining Center RFTV510 Para sa mga Gulong...