


BOSM -5020-5Z Makinang Paggaling nga May Opposed-Head Boring
1Paggamit sa kagamitan:
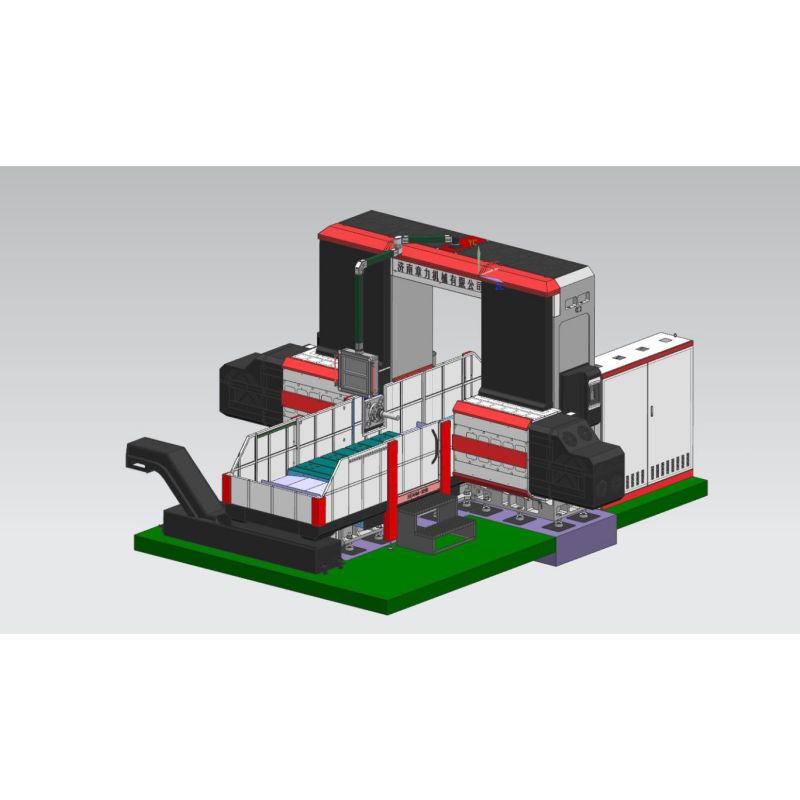
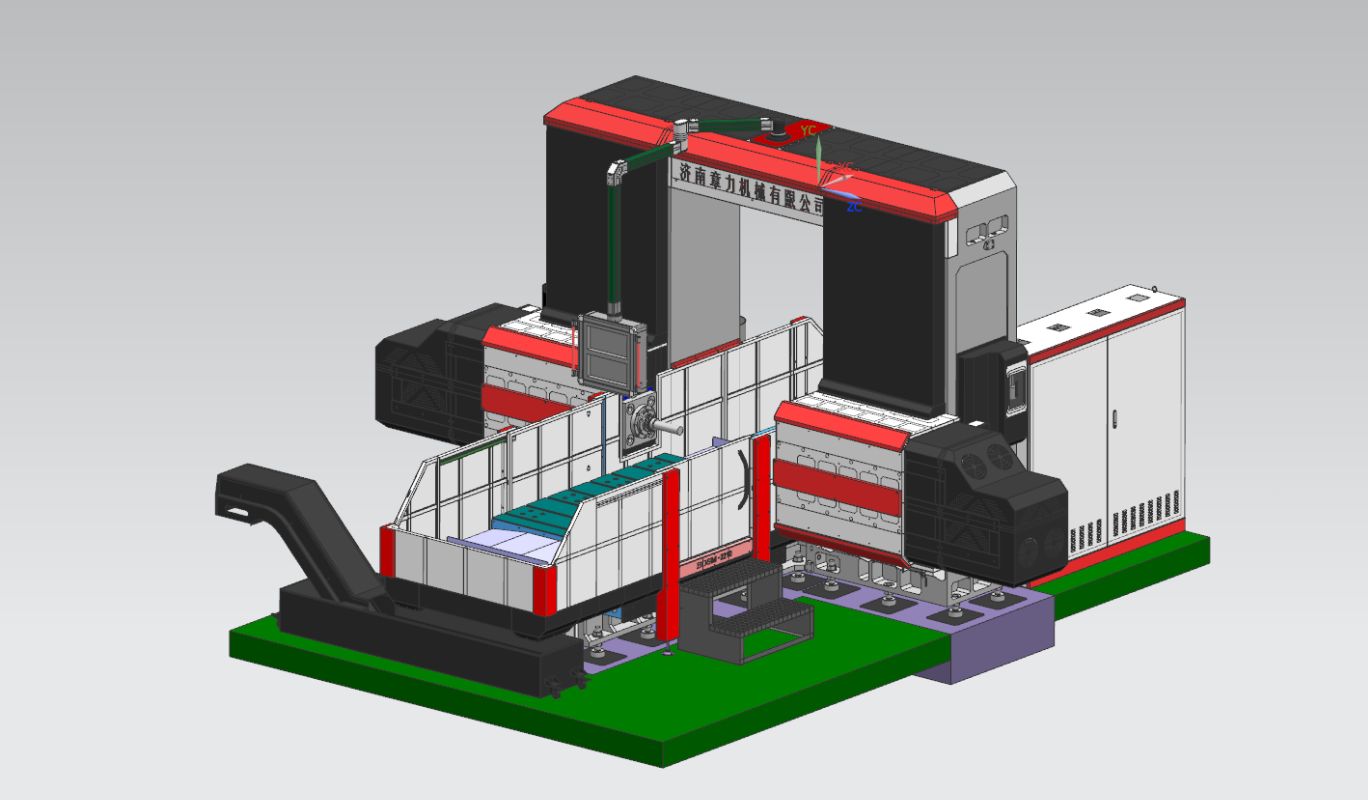
Ang BOSM-5020-5Z CNC workbench mobile double-column head-to-head boring ug milling machine usa ka espesyal nga Makina para sa engineering machinery symmetrical workpieces. Ang Makina adunay espesyal nga movable workbench ug duha ka set sa horizontal rams, nga makahimo sa Drilling, milling, boring ug uban pang pagproseso sa workpiece sulod sa effective stroke range, ang workpiece mahimong maproseso sa lugar sa usa ka higayon (dili kinahanglan ang secondary clamping), paspas nga loading ug unloading speed, paspas nga positioning speed, taas nga processing accuracy ug taas nga processing efficiency.
2. Istruktura sa kagamitan:
2.1. Mga Pangunang Komponente sa Makina
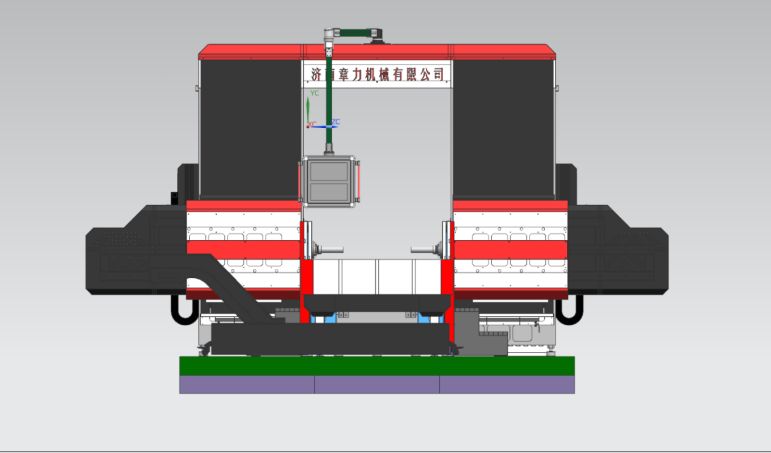
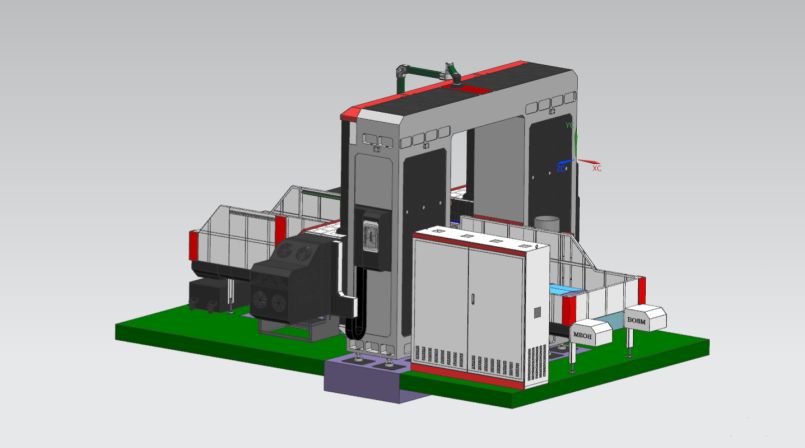
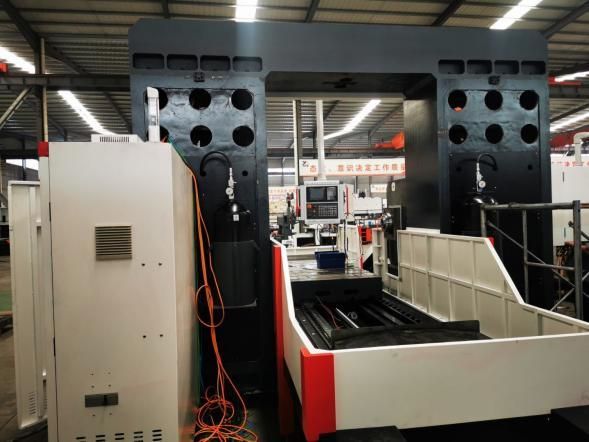
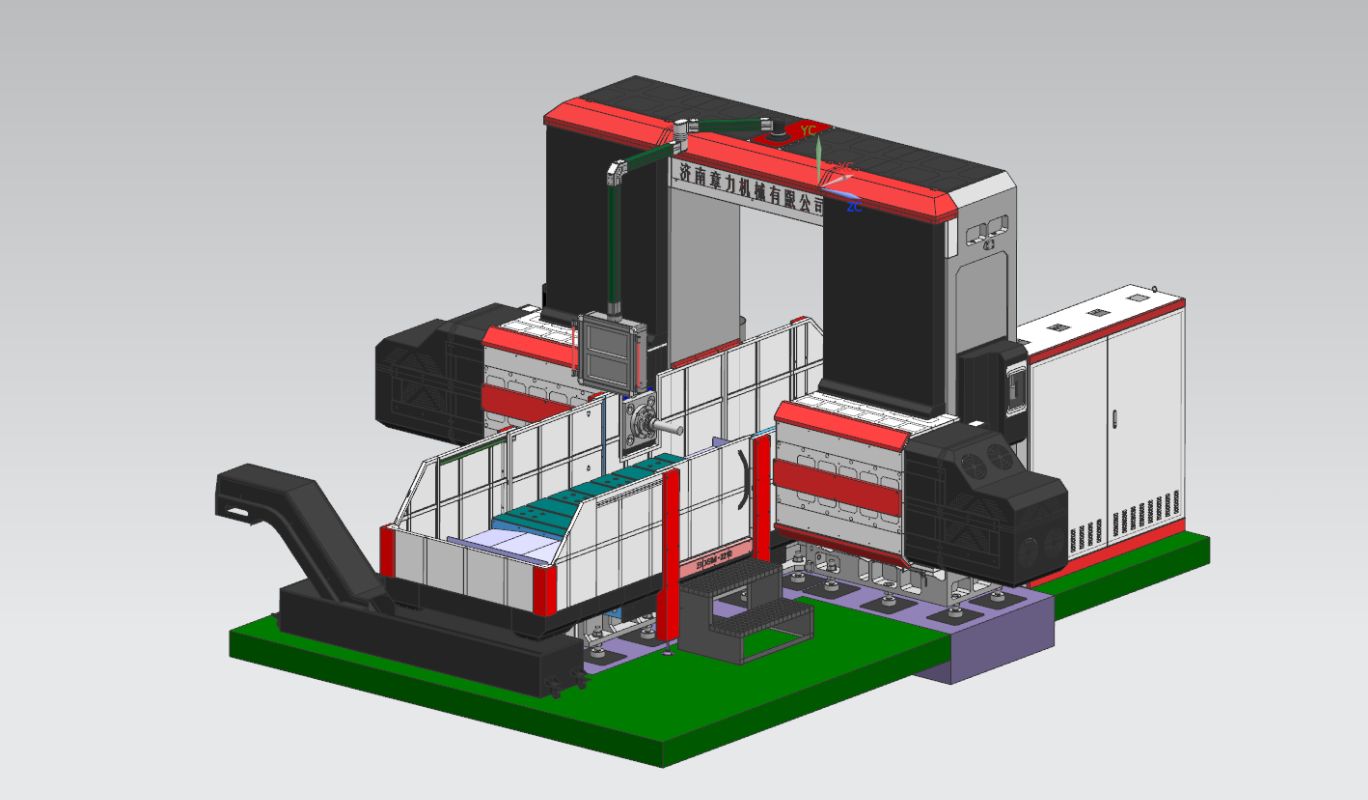
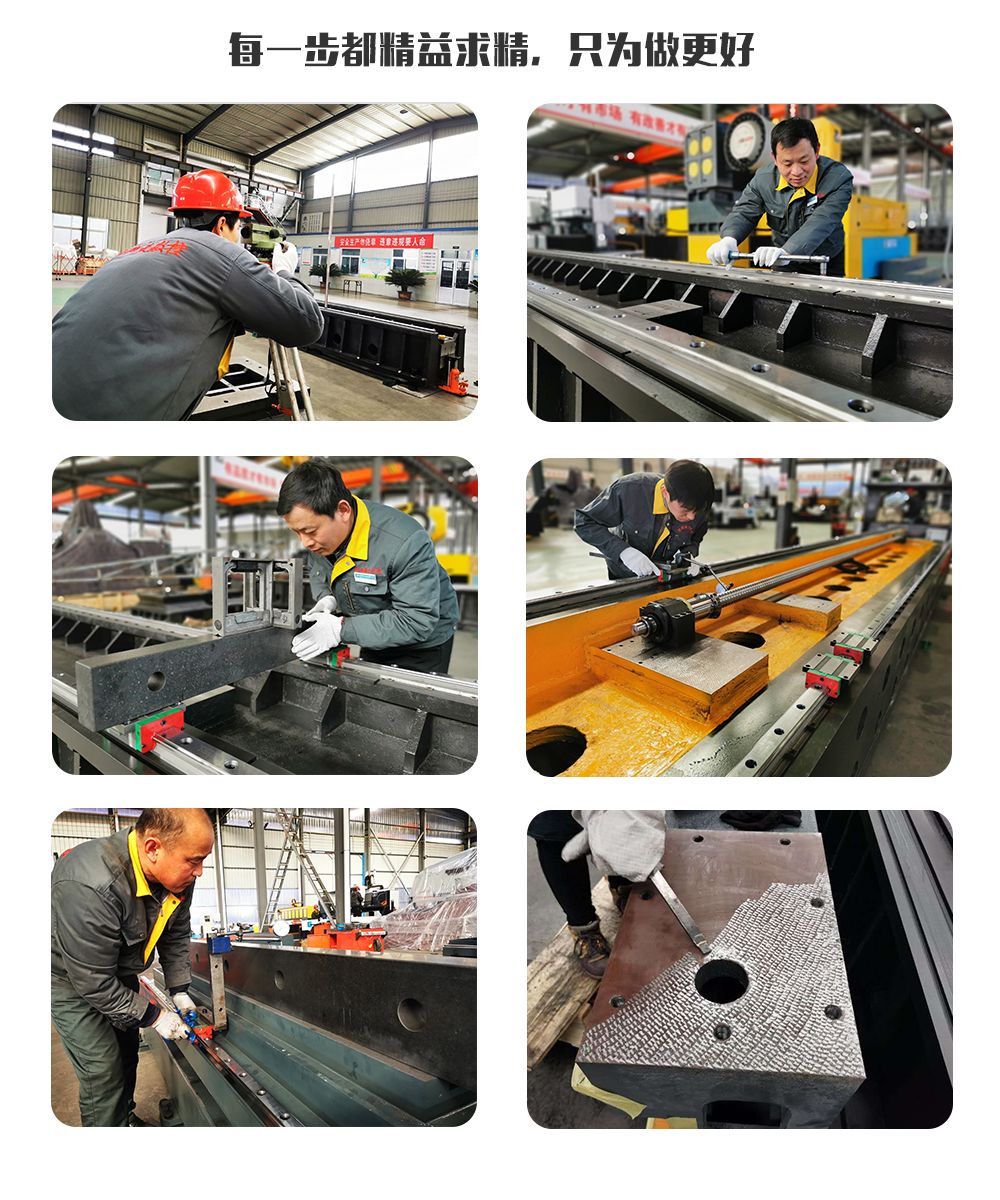
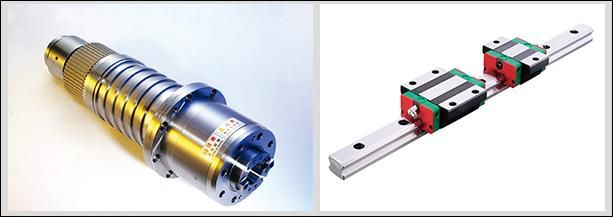
Ang higdaanan, workbench, wala ug tuo nga mga haligi, mga sagbayan, gantry connecting beams, mga saddle, mga ram, ug uban pa, tanan hinimo sa resin sand molding, taas nga kalidad nga gray iron 250 casting, gi-anneal sa hot sand pit → vibration aging → furnace annealing → vibration Aging → rough machining → vibration aging → furnace annealing → vibration aging → finishing, hingpit nga mawagtang ang negatibo nga stress sa mga piyesa, ug mapadayon ang kalig-on sa performance sa mga piyesa. Ang fixed bed, ang wala ug tuo nga mga haligi, ang gantry, ug ang workbench molihok; ang makina adunay milling, boring Cutting, drilling, countersinking, tapping ug uban pang mga function, ang tool cooling method kay external cooling, ang makina adunay 5 ka feed axes, nga makahimo sa 4-axis linkage, 5-axis single-action, 2 ka power head, ang Machine axial ug power head gipakita sa figure sa ubos.
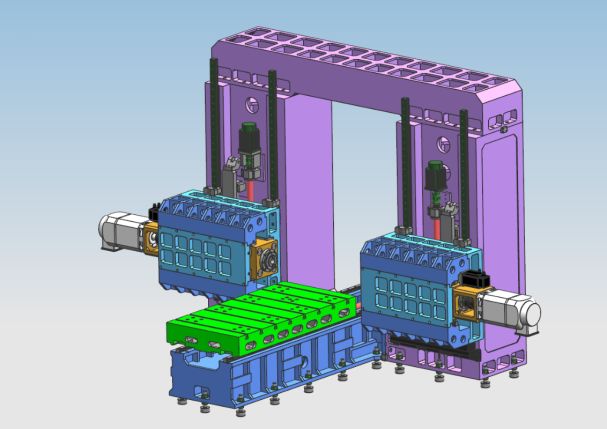
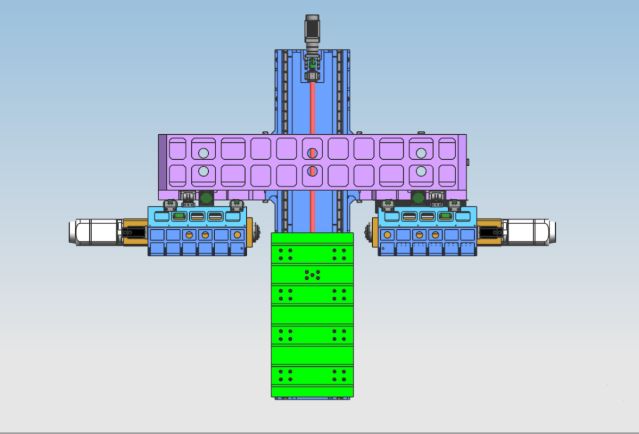
2.2. Ang pangunang istruktura sa axial transmission feed part
2.2.1. X-axis: Ang worktable mo-reciprocate sa kilid ubay sa guide rail sa fixed bed.
X-axis transmission: Ang AC servo motor ug high-precision planetary reducer gigamit sa pagpadagan sa worktable pinaagi sa ball screw transmission aron matuman ang X-axis linear motion.
Porma sa giya sa riles: pagbutang og duha ka taas nga kusog nga linear guide rails
2.2.2.Y1 axis: Ang power head ug ang ram bertikal nga gibutang sa atubangan nga bahin sa kolum, ug nag-reciprocate sa wala ug tuo ubay sa guide rail sa kolum.
Y1-axis transmission: Ang AC servo motor gigamit sa pagpadagan sa ball screw aron mapalihok ang saddle, ug matuman ang Y1-axis linear motion.
Porma sa giya sa riles: 4 ka piraso sa 45 ka klase nga linear guide rails.
2.2.3.Y2 axis: Ang ikaduhang ram sa power head gi-install nga patindog sa atubangan nga bahin sa kolum, ug mo-reciprocate sa wala ug tuo subay sa guide rail sa kolum.
Y2-axis transmission: Ang AC servo motor gigamit sa pagpadagan sa ball screw aron mapadali ang paglihok sa saddle aron matuman ang linear nga paglihok sa Y1-axis.
Porma sa giya sa riles: 4 ka piraso sa 45 ka tipo nga linear guide rails
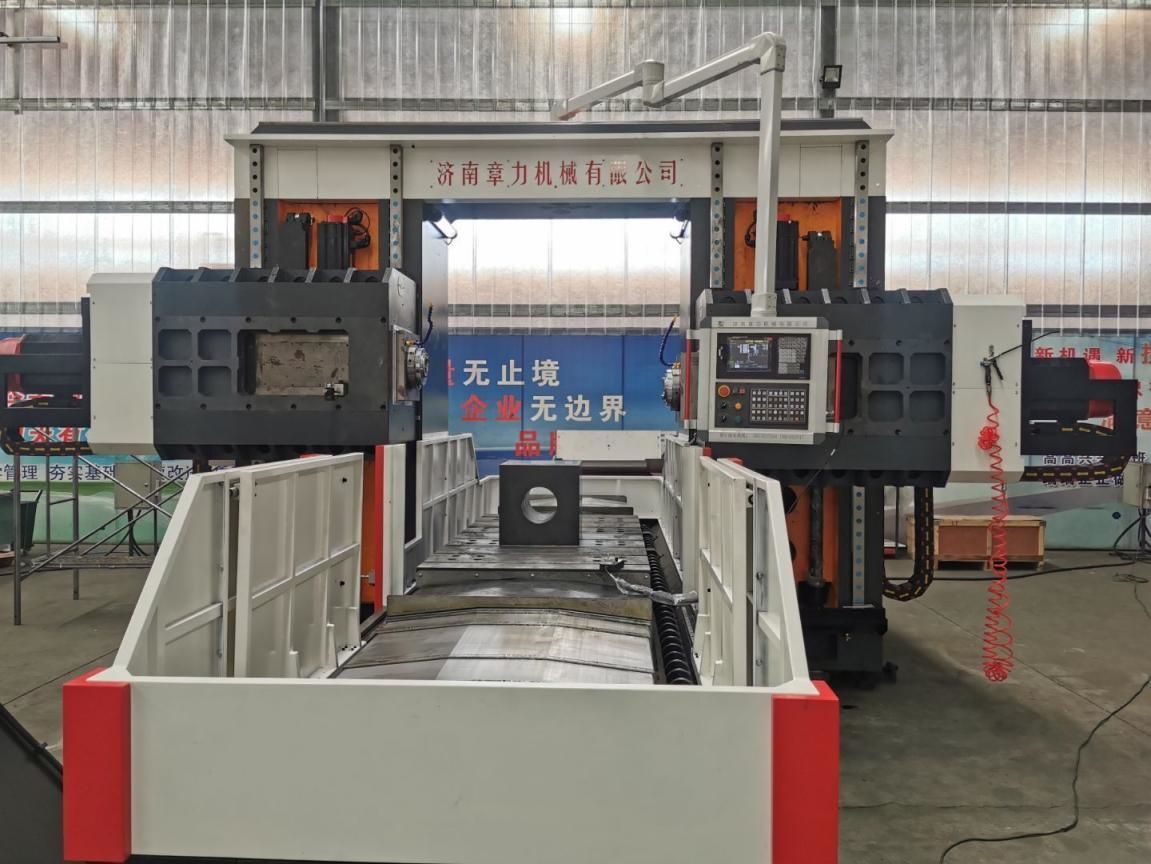
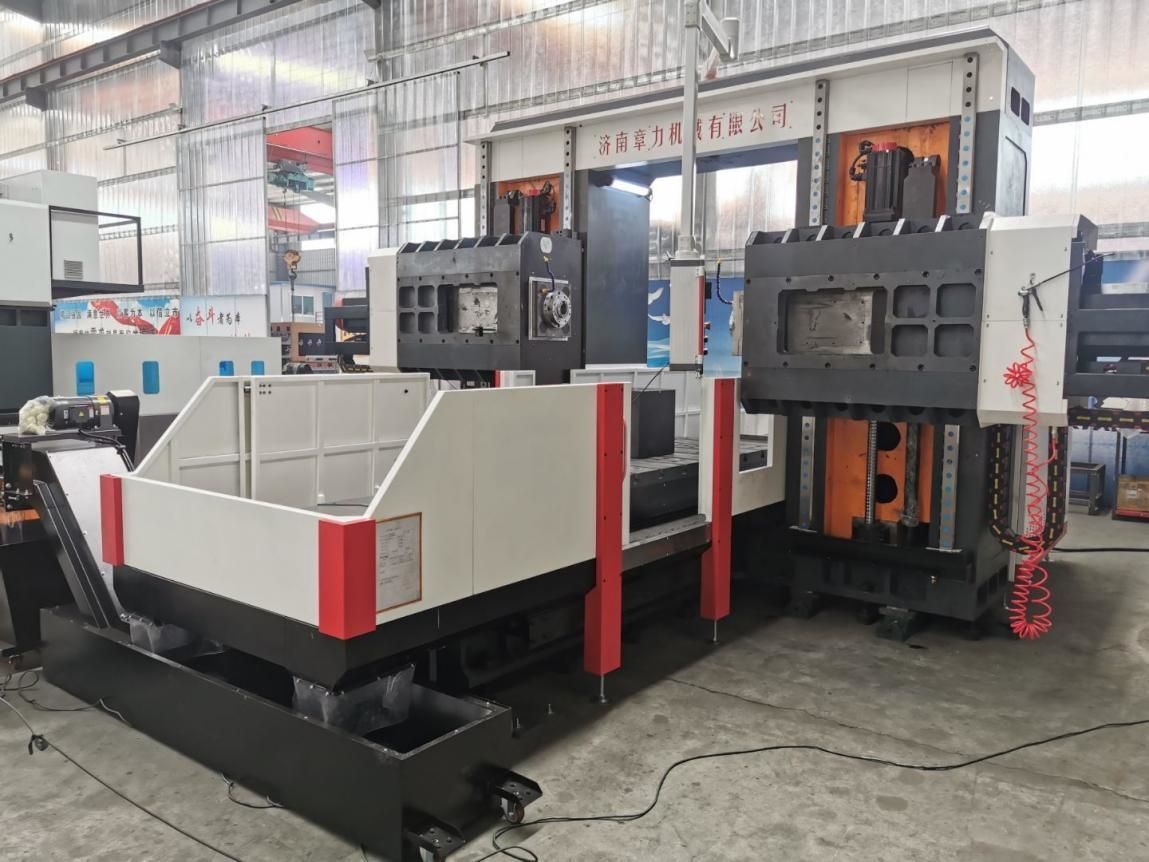
2.2.4. Z1 axis: Ang power head sliding saddle gi-install nga patindog sa atubangan nga bahin sa tuo nga kolum, ug nag-reciprocate pataas ug paubos subay sa column guide rail.
Z1-axis transmission: Ang AC servo motor ug high-precision planetary reducer gigamit sa pagpadagan sa ram aron molihok agi sa ball screw aron matuman ang Z1-axis linear motion.
Porma sa giya sa riles: 2 65 nga tipo nga linear guide rails
2.2.5.Z2 axis: Ang power head slide saddle gi-install nga patindog sa atubangan nga bahin sa tuo nga kolum, ug nag-reciprocate pataas ug paubos subay sa column guide rail.
Z1-axis transmission: Ang AC servo motor ug high-precision planetary reducer gigamit sa pagpadagan sa ram aron molihok agi sa ball screw aron matuman ang Z2-axis linear motion.
Porma sa giya sa riles: 2 65 nga tipo nga linear guide rails
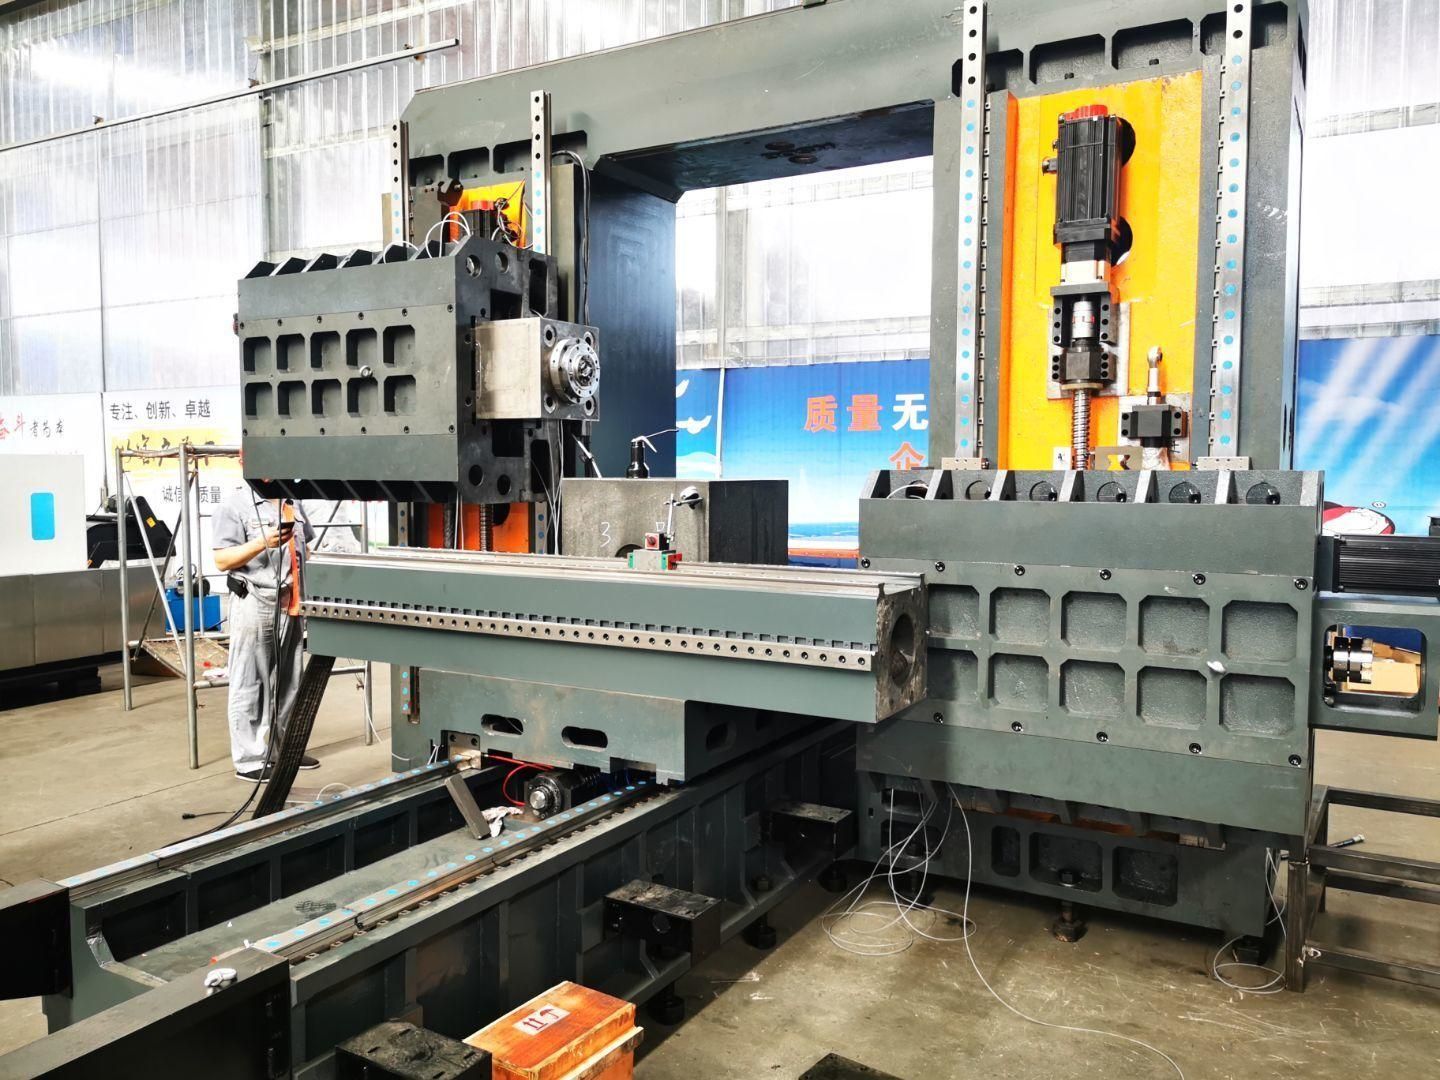
Taas nga kalidad nga HT250 casting column nga 2 ka piraso sa 65 ka klase nga heavy-duty linear guide rails
Ang boring ug milling power head (lakip ang power head 1 ug 2) usa ka compound square ram, ug ang direksyon sa paglihok gigiyahan sa 4 ka linear roller guide rails. Ang drive naggamit ug AC servo motor aron ipadagan ang precision ball screw pair. Ang makina adunay nitrogen balance bar. , Pakunhuran ang bearing capacity sa machine head sa screw ug servo motor. Ang Z-axis motor adunay automatic brake function. Kung adunay power failure, ang automatic brake mokupot pag-ayo sa motor shaft aron dili kini makatuyok. Kung nagtrabaho, kung ang drill bit dili makahikap sa workpiece, kini mo-feed dayon; kung ang drill bit makahikap sa workpiece, kini awtomatik nga mobalhin sa working feed. Kung ang drill bit makasulod sa workpiece, kini awtomatik nga mobalhin sa fast rewind; kung ang tumoy sa drill bit mobiya sa workpiece ug makaabot sa gitakdang posisyon, kini mobalhin sa sunod nga posisyon sa lungag aron matuman ang awtomatik nga sirkulasyon. Ug mahimo niini nga matuman ang mga gimbuhaton sa blind hole drilling, milling, chamfering, chip breaking, automatic chip removal, ug uban pa, nga makapauswag sa produktibidad sa pamuo.
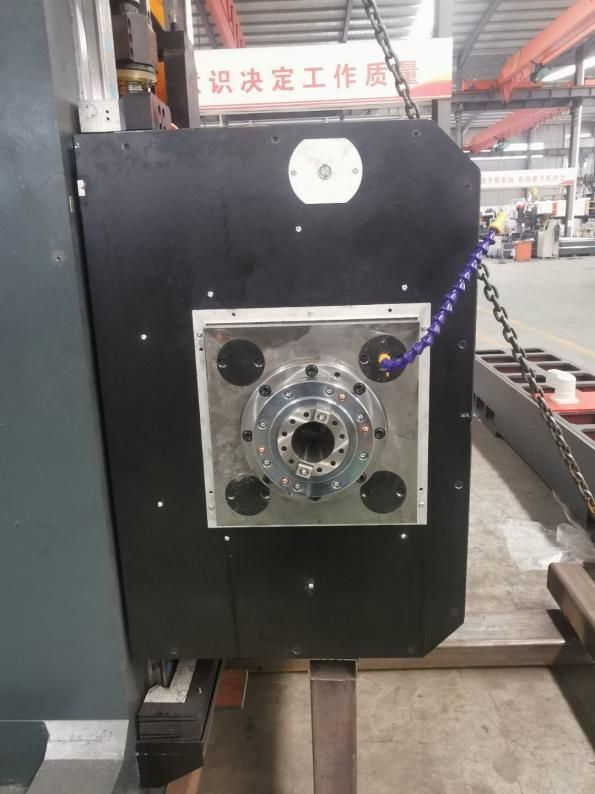
Ang 500mm stroke compound square ram power head migamit og linear guides imbes nga tradisyonal nga inserts aron mapaayo pag-ayo ang guiding accuracy samtang gipadayon ang kalig-on sa square ram.
2.3. Pagtangtang ug pagpabugnaw sa chip
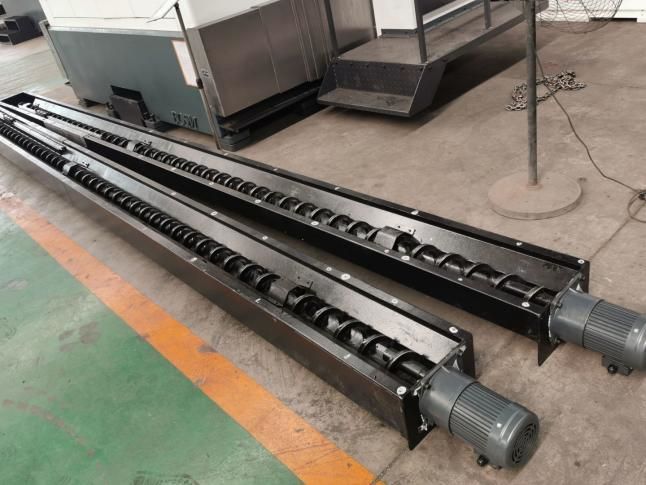
Adunay mga spiral ug flat chain chip conveyor nga gibutang sa duha ka kilid ilalom sa workbench, ug ang mga chip mahimong awtomatikong ipadala ngadto sa chip conveyor sa katapusan pinaagi sa duha ka hugna sa spiral ug chain plates aron makab-ot ang sibilisadong produksiyon. Adunay usa ka cooling pump sa coolant tank sa chip conveyor, nga magamit alang sa external cooling sa himan aron masiguro ang performance ug service life sa himan, ug ang coolant mahimong i-recycle.
3Bug-os nga digital nga sistema sa pagkontrol sa numero:
3.1. Uban sa chip breaking function, ang oras sa pagguba sa chip ug ang siklo sa pagguba sa chip mahimong itakda sa man-machine interface.
3.2. Nasangkapan sa tool lifting function, ang distansya sa pag-alsa sa himan mahimong itakda sa man-machine interface. Kung maabot na ang distansya, ang himan dali nga i-alsa, dayon ang mga chips ilabay, ug dayon kini paspas nga ipadala sa drilling surface ug awtomatikong ma-convert sa trabaho.
3.3. Ang sentralisadong operation control box ug handheld unit naggamit ug numerical control system ug adunay USB interface ug LCD liquid crystal display. Aron mapadali ang programming, storage, display ug komunikasyon, ang operation interface adunay mga gimbuhaton sama sa man-machine dialogue, error compensation, ug automatic alarm.
3.4. Ang kagamitan adunay gimbuhaton sa pag-preview ug pag-inspeksyon pag-usab sa posisyon sa lungag sa dili pa iproseso, ug ang operasyon sayon kaayo.
4Awtomatikong paglubrikar
Ang mga pares sa linear guide rail nga tukma sa makina, mga pares sa ball screw nga tukma sa makina, ug uban pang mga pares sa high-precision motion adunay awtomatikong sistema sa lubrication. Ang awtomatikong lubricating pump mopagawas sa pressure oil, ug ang quantitative lubricator oil chamber mosulod sa lana. Human mapuno ang oil chamber sa lana, kung ang presyur sa sistema mosaka sa 1.4-1.75Mpa, ang pressure switch sa sistema sirado, ang bomba mohunong, ug ang unloading valve mo-unload sa samang higayon. Kung ang presyur sa lana sa dalan moubos sa 0.2Mpa, ang quantitative lubricator magsugod sa pagpuno sa lubricating point ug makompleto ang usa ka pagpuno sa lana. Tungod sa tukma nga suplay sa lana sa quantitative oil injector ug sa pag-detect sa presyur sa sistema, ang suplay sa lana kasaligan, nga nagsiguro nga adunay oil film sa ibabaw sa matag kinematic pair, nga nagpamenos sa friction ug wear, ug nagpugong sa kadaot sa internal nga istruktura nga gipahinabo sa overheating. , aron masiguro ang katukma ug kinabuhi sa Makina. Kung itandi sa sliding guide rail pair, ang rolling linear guide rail pair nga gigamit niini nga Makina adunay serye sa mga bentaha:
①Taas ang pagkasensitibo sa paglihok, gamay ang koepisyent sa friction sa rolling guide rail, 0.0025 ~ 0.01 lang, ug ang gahum sa pagmaneho mikunhod pag-ayo, nga katumbas lamang sa 1/10 sa ordinaryo nga makinarya.
② Gamay ra kaayo ang kalainan tali sa dinamiko ug estatiko nga friction, ug maayo kaayo ang performance sa follow-up, nga mao, ang interval sa oras tali sa signal sa pagmaneho ug sa mekanikal nga aksyon mubo ra kaayo, nga makatabang sa pagpauswag sa tulin sa tubag ug pagkasensitibo sa numerical control system.
③Kini angay alang sa high-speed linear motion, ug ang dali nga tulin niini mga 10 ka pilo nga mas taas kaysa sa sliding guide rails.
④ Mahimo kining makaamgo sa walay-kapun-an nga paglihok ug makapauswag sa kalig-on sa paglihok sa mekanikal nga sistema.
⑤Giprodyus sa mga propesyonal nga tiggama, kini adunay taas nga katukma, maayong pagkagamit ug dali nga pagmentinar.
5.Inspeksyon sa laser nga tulo ka ehe:
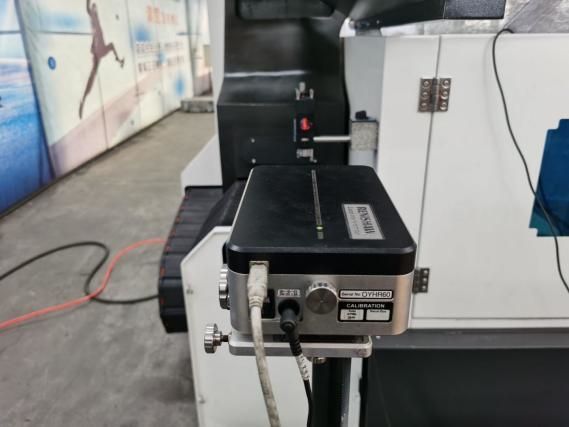
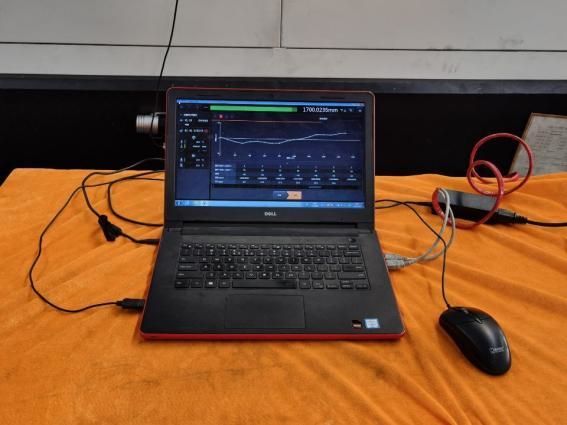
Ang matag makina sa Bosman gi-calibrate sa laser interferometer sa kompanya sa RENISHAW sa United Kingdom aron tukma nga masusi ug mabayran ang pitch error, backlash, katukma sa pagposisyon, katukma sa pag-usab sa pagposisyon, ug uban pa, aron masiguro ang dinamiko, static nga kalig-on ug katukma sa pagproseso sa makina. Inspeksyon sa Ballbar Ang matag makina naggamit ug ballbar gikan sa kompanya sa RENISHAW sa Britanya aron ma-calibrate ang tinuod nga katukma sa lingin ug ang geometric nga katukma sa makina, ug magpahigayon og mga eksperimento sa lingin nga pagputol sa samang higayon aron masiguro ang katukma sa 3D machining ug lingin nga katukma sa makina.
6Palibot sa paggamit sa makina:
6.1. Mga kinahanglanon sa palibot sa paggamit sa kagamitan
Ang pagmintinar sa kanunay nga temperatura sa palibot usa ka importante nga butang alang sa precision machining.
(1) Ang gikinahanglan nga temperatura sa palibot kay -10°C hangtod 35°C, kung ang temperatura sa palibot kay 20°C, ang humidity kinahanglan nga 40% hangtod 75%.
(2) Aron mapadayon ang static accuracy sa Makina sulod sa gitakdang range, ang labing maayong ambient temperature kinahanglan nga 15°C hangtod 25°C, ug ang kalainan sa temperatura dili molapas sa ±2°C/24 oras.
6.2. Boltahe sa suplay sa kuryente: 3 ka hugna, 380V, sulod sa range nga ±10% nga pag-usab-usab sa boltahe, frequency sa suplay sa kuryente: 50HZ.
6.3. Kon ang boltahe sa lugar nga gigamit dili lig-on, ang Makina kinahanglan nga butangan og establisado nga suplay sa kuryente aron masiguro ang normal nga operasyon sa Makina.
6.4. Ang Makina kinahanglan adunay kasaligan nga grounding: ang grounding wire hinimo sa tumbaga nga alambre, ang diametro sa alambre dili kinahanglan nga moubos sa 10mm², ug ang grounding resistance kinahanglan nga moubos sa 4 ohms.
6.5. Aron masiguro ang normal nga paggana sa kagamitan, kung ang compressed air sa tinubdan sa hangin dili makatubag sa mga kinahanglanon sa tinubdan sa hangin, usa ka set sa air source purification device (dehumidification, degreasing, filtering) ang kinahanglan idugang sa dili pa mosulod ang hangin sa makina.
6.6. Ipahilayo ang kagamitan gikan sa direktang silaw sa adlaw, mga tinubdan sa pag-uyog ug kainit, mga high-frequency generator, mga electric welding machine, ug uban pa, aron malikayan ang kapakyasan sa produksiyon sa Makina o pagkawala sa katukma sa Makina.
7Teknikal nga mga parametro:
| Modelo | 5020-5Z | |
| Pinakataas nga gidak-on sa workpiece sa pagproseso | Gitas-on × gilapdon × gitas-on (mm) | 5000×2000×2500 |
| Pinakamataas nga pagpakaon sa gantry | Lapad (mm) | 2300 |
| gidak-on sa lamesa sa trabaho | Gitas-on X Lapad (mm) | 5000*2000 |
| Pagbiyahe sa lamesa | Ang workbench molihok balik-balik (mm) | 5000 |
| Doble nga ram nga gibayaw pataas ug paubos | Pataas ug paubos nga stroke sa ram (mm) | 2500 |
| Horizontal ram type drilling head power head one two | Gidaghanon (2) | 2 |
| Horizontal ram type drilling head power head one two | Taper sa spindle | BT50 |
| Katulin sa spindle (r/min) | 30~5000 | |
| Gahum sa servo spindle motor (kw) | 37*2 | |
| Ang gilay-on tali sa mga sentro sa tumoy sa ilong sa duha ka spindle (mm) | 1500-2500mm | |
| Wala ug tuo nga stroke sa single ram (mm) | 500 | |
| Wala ug tuo nga stroke sa double ram (mm) | 1000 | |
| Katukma sa Pagposisyon sa Duha ka Direksyon | 300mm*300mm | ±0.025 |
| Bi-directional nga pagsubli sa katukma sa pagposisyon | 300mm*300mm | ±0.02 |
| Timbang (t) | (mga)55 | Timbang (t) |
Mga kategorya sa produkto
-

VC Series Taas nga Rigidity CNC Machining Center uban sa...
-

HP Series nga Horizontal Moving Column Linear Guide...
-

HT Series nga Horizontal Moving Column Linear Guide...
-

VS Series Upat ka track nga Bug-at nga Katungdanan nga CNC Machining C...
-

V Series CNC Machining Center nga adunay Taas nga Rigidity
-

Sentro sa Makina sa CNC nga Dobleng Kolum sa Seryeng X
-

Pinahigda nga 5-Axis nga Sentro sa Makina sa CNC TKG1600
-

CNC Bertikal nga Pagliko ug Paggaling nga Composite Cent...
-

Sentro sa Makina sa CNC nga Taas og Speed nga Serye sa GM
-

Taas nga Speed CNC Milling GT Series
-

Doble-Spindle CNC Lathe SK32
-

CNC Vertical Machining Center RFTV510 Para sa mga Gulong...